
Chambres à vide générales pour semi-conducteurs sous vide poussé et ultra-poussé
Répondant aux normes HV et UHV, ces chambres sont rigoureusement testées contre les fuites à l&#x...

Un chercheur resserre une bride CF, déclenche la pompe secondaire et regarde la jauge ionique grimper au-delà de 10⁻⁸ mbar. Puis ça cale. Le système tient sous un vide faible, mais la plage du vide ultra poussé reste hors de portée. Ce scénario se produit dans les laboratoires et les chaînes de production plus souvent que la plupart des ingénieurs ne veulent l’admettre – et dans presque tous les cas, le coupable n’est pas la pompe ou la jauge, mais les composants eux-mêmes.
Les systèmes à ultra vide (UHV) exigent un état d’esprit différent des installations à vide poussé ordinaires. Dans la plage de pression inférieure à 10⁻⁷ mbar, chaque matériau, chaque soudure, chaque joint et chaque finition de surface affecte la pression de base pouvant être atteinte. Choisir le bon composants ultra poussés sous vide ce n'est donc pas une question de préférence — c'est la différence entre un système qui atteint 10⁻¹⁰ mbar et un autre qui ne quitte jamais la plage de 10⁻⁶.
Ce guide explique comment fonctionnent les composants UHV, où les pannes se produisent et ce qu'il faut vérifier avant de vous engager auprès d'un fournisseur.
L'UHV commence là où la physique du vide ordinaire change de caractère. En dessous d'environ 10⁻⁷ mbar, le flux de gaz devient moléculaire : les molécules entrent en collision avec les parois beaucoup plus souvent qu'entre elles. Le dégazage des surfaces dépasse la charge d’air d’origine en tant que source de gaz dominante. Et des taux de fuite qui ne sont pas pertinents à 10⁻⁵ mbar deviennent catastrophiques à 10⁻¹⁰ mbar.
Pour cette raison, un composant véritablement UHV doit satisfaire simultanément à quatre conditions :
Ces quatre critères expliquent pourquoi une bride industrielle standard ou un robinet à tournant sphérique commercial ne peuvent pas être simplement « adaptés » au service UHV. La métallurgie, la géométrie d'étanchéité et l'état de surface interne diffèrent tous des composants conventionnels.
Le choix des matériaux détermine le plafond de performance théorique d'un système UHV ; la finition de la surface détermine à quelle distance vous vous rapprochez réellement de ce plafond.
L’acier inoxydable de type 316L est le cheval de bataille de la construction UHV. Sa faible teneur en carbone réduit les précipitations de carbure de chrome pendant le soudage et sa structure austénitique ne subit pas de transitions de phase magnétiques – une propriété critique lorsque les composants se trouvent à proximité de l'optique électronique ou des chemins de faisceaux. Le titane apparaît là où le poids ou la dilatation thermique sont importants. L'aluminium est acceptable pour certaines enceintes UHV, notamment les plus grandes, à condition que le traitement de surface soit approprié.
Le taux de dégazage évolue en fonction de la surface effective. Une surface rugueuse avec Ra 3,2 µm piège la vapeur d'eau et les hydrocarbures de manière beaucoup plus agressive qu'une surface électrophisée à Ra 0,4 µm. Pour les niveaux de vide les plus élevés, les surfaces internes sont généralement :
C'est pourquoi deux chambres de géométrie identique peuvent avoir des pressions de base complètement différentes. Le métal est le même ; le travail de surface ne l’est pas.
Chaque joint d’un système UHV constitue un chemin de fuite potentiel. Le choix des brides et des joints détermine donc à la fois le vide réalisable et la charge de maintenance du système.
Pour des pressions de 10⁻⁷ jusqu'à 10⁻¹² mbar, le système CF (ConFlat) domine. Un joint CF utilise un tranchant sur chaque face de bride qui mord dans un joint en métal mou – généralement en cuivre sans oxygène ou en OFC plaqué argent – formant un joint hermétique. Comme aucun élastomère n'est impliqué, les joints CF peuvent être cuits à 450 °C et maintiennent la pression indéfiniment une fois correctement serrés.
Ce qui différencie une bride CF bien faite d'une mauvaise, ce n'est pas l'ébauche de bride elle-même mais la géométrie en forme de couteau. La netteté des bords, l'uniformité de la hauteur et la dureté de la surface déterminent si le joint se déforme de manière cohérente sur toute la circonférence. Un usinage irrégulier produit ici des fuites qui n’apparaissent qu’après un cycle thermique.
Pour les applications exigeant une compatibilité UHV totale, le choix pratique est une paire de brides CF certifiées : non rotatives pour les connexions structurelles, rotatives là où l'alignement est difficile.
Les brides KF (bride rapide) et ISO utilisent des joints toriques en élastomère – généralement du Viton ou d'autres composés à faible dégazage – comprimés entre les anneaux de centrage. Ces systèmes sont pratiques, peu coûteux et tout à fait adaptés au vide poussé (10⁻³ à 10⁻⁷ mbar). Mais comme les élastomères dégazent, absorbent l'eau et se dégradent sous la cuisson, les joints KF et ISO ne peuvent pas fournir les pressions de base ou les températures d'étuvage qu'exige un véritable service UHV.
Cela dit, les configurations hybrides sont courantes dans les systèmes UHV : joints KF utilisés côté ébauche, joints CF côté vide poussé. Comprendre la frontière entre eux fait partie d’une architecture système compétente.
Dans les systèmes KF et ISO, la bague de centrage remplit une double fonction. Il centre les brides, mais il porte également un ou deux joints toriques. Un anneau avec un mauvais duromètre de joint torique, une mauvaise profondeur de rainure ou un mauvais diamètre interne fuira lors de la cuisson ou vibrera de manière lâche dans les systèmes à pompage. Ce sont de petites pièces aux conséquences surdimensionnées.
La chambre à vide est la scène sur laquelle fonctionnent tous les autres composants. Sa conception détermine l’efficacité du fonctionnement des pompes, la régularité du système et la facilité avec laquelle l’intérieur peut être nettoyé.
Les soudures à pleine pénétration ne sont pas négociables en UHV. Les soudures par points et les soudures partielles créent des volumes morts qui se dégazent lentement au fil des jours ou des semaines. Chaque cordon de soudure doit être continu, exempt de porosité et idéalement meulé et lisse du côté du vide pour réduire la surface.
La règle pratique : si vous ne pouvez pas inspecter une soudure côté vide, vous ne pouvez pas lui faire confiance en UHV.
La passivation restaure la couche protectrice d'oxyde. L'électropolissage va plus loin, en éliminant une couche contrôlée de matériau et en lissant les pics microscopiques. Pour les chambres UHV utilisées dans les applications de semi-conducteurs ou de particules, l'électrophishing jusqu'à Ra ≤ 0,4 µm avec une propreté vérifiée est une pratique courante.
Les chambres destinées au traitement des semi-conducteurs de troisième génération, comme les équipements SiC, sont confrontées à des contraintes de matériaux et de propreté encore plus strictes. La chambre elle-même devient une variable de processus.
 Chambres à vide pour semi-conducteurs HV/UHV testées contre les fuites d'hélium Ces chambres sont conçues pour les processus exigeants de semi-conducteurs comme la fabrication de SiC, avec des tests de fuite à l'hélium garantissant des taux de fuite ultra-faibles. Leur rigidité et leur usinage de précision conviennent aux environnements sous vide poussé où la géométrie de la chambre a un impact direct sur les performances du système. Voir le produit →
Dans un écoulement moléculaire libre, la conductance est purement géométrique. Un port long et étroit reliant une chambre à une pompe peut réduire la vitesse de pompage efficace de 10 fois ou plus. Les concepteurs doivent placer les ports de pompe de manière à minimiser la longueur du trajet, éviter autant que possible les coudes à angle droit et dimensionner tous les ports en supposant que la pompe est aussi efficace que le trajet le permet.
Chaque pièce mobile à l’intérieur ou sur un système UHV remet en question la philosophie de l’étanchéité. Les vannes doivent isoler les sections sans introduire de sources de dégazage ; les traversées doivent transmettre le mouvement dans le vide sans fuite.
Trois familles de vannes couvrent la plupart des exigences UHV :
| Type de vanne | Mécanisme de sceau | Gamme typique | Cuisson |
|---|---|---|---|
| Vanne d'angle entièrement métallique | Joint en cuivre comprimé par cale | De HT à UHV | Jusqu'à 300 °C |
| Robinet-vanne à étanchéité métallique | Joint métallique, mécanisme de portail coulissant | De HT à UHV | Jusqu'à 200 °C |
| Soupape pneumatique à soufflet | Joint torique Viton ou joint métallique, actionneur à soufflet | HV, certains modèles UHV | Cela dépend du joint |
Pour les systèmes qui doivent isoler un sas de chargement ou une chambre de traitement à plusieurs reprises, un robinet-vanne fiable entièrement métallique est souvent la seule option réaliste. Les valves scellées en élastomère finiront par se desserrer, absorberont la vapeur d'eau et feront monter votre pression de base.
Les traversées électriques en UHV sont généralement constituées d'un conducteur brasé dans une céramique isolante, qui à son tour est soudée dans une bride CF. Les traversées de ferrofluide offrent un mouvement de rotation avec des fuites exceptionnellement faibles, mais nécessitent une attention particulière à la température et aux champs magnétiques. Des traversées mécaniques linéaires et rotatives utilisant des joints toriques à pompage différentiel sont disponibles, mais pour le service UHV, les conceptions à soufflet soudé sont préférées en raison de l'absence de chemins de fuite dynamiques.
Aucune pompe ne couvre à elle seule toute la plage de pression allant de l’atmosphère à 10⁻¹⁰ mbar. Une pile de pompage UHV pratique repose sur un équipement étagé, chaque étage comblant l'écart de pression avec le suivant.
Les pompes à diffusion d'huile restent pertinentes dans les systèmes UHV qui pompent de gros volumes ou traitent de lourdes charges de gaz. Leur absence de pièces mobiles et leur débit élevé à basse pression les rendent utiles dans les environnements industriels et de recherche, à condition qu'un piège froid et une gestion minutieuse du flux en aval soient en place.
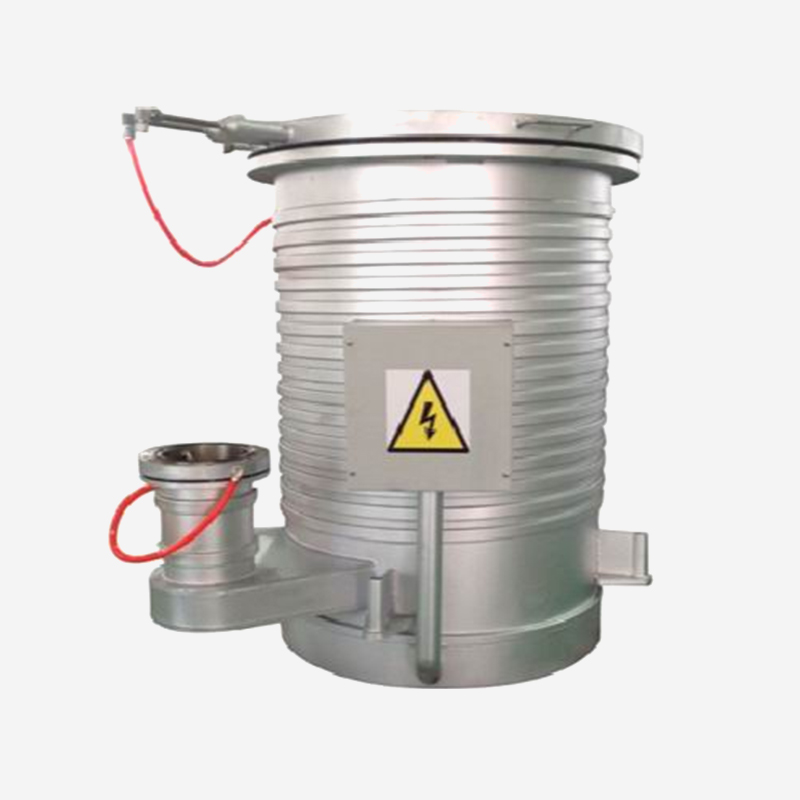 Pompe à diffusion d'huile DPM-16 à haut débit UHV Cette pompe gère de grandes charges de gaz dans les systèmes UHV sans pièces mobiles, ce qui la rend fiable pour les applications industrielles et de recherche. Son refroidissement par eau forcée et sa compatibilité avec les pièges à froid aident à gérer le retour en arrière, ce qui est essentiel pour maintenir l'efficacité globale du système. Voir le produit →
La pompe qui fait passer le système de l’atmosphère au vide poussé élimine 99,99999 % de toutes les molécules de gaz. Si cette étape est inefficace, contaminée ou étranglée par une ligne primaire obstruée, l'ensemble du système connaît des difficultés, quelle que soit la qualité des composants UHV en aval.
L’assemblage d’un système UHV avec des composants haut de gamme n’est pas la ligne d’arrivée – la vérification l’est. Deux processus dominent la phase de mise en service.
À température ambiante, une surface en acier inoxydable libère de la vapeur d'eau pendant des mois. L'étuvage à 150-250 °C accélère la désorption, éliminant la couche d'eau en quelques heures ou jours plutôt qu'en mois. Les systèmes prévus pour 10⁻¹⁰ mbar n'atteindront tout simplement pas la pression cible sans un cycle d'étuvage efficace.
Cette exigence a des implications pratiques pour la sélection des composants. Chaque bride, vanne, jauge et fenêtre doit tolérer des cycles thermiques répétés sans se dégrader. C’est la véritable raison pour laquelle les joints en élastomère échouent dans les systèmes UHV : ils se carbonisent, dégazent ou perdent leur conformité après quelques cycles de cuisson.
La détection des fuites par spectromètre de masse à l’hélium est la référence en matière de vérification UHV. Un système bien construit doit démontrer un taux de fuite d'hélium inférieur à 10⁻¹⁰ mbar·L/s. Tout ce qui dépasse 10⁻⁸ mbar·L/s indique une fuite réelle qui doit être trouvée et réparée avant la mise en service du système.
La qualité des composants varie considérablement selon les fabricants. Étant donné que la plupart des composants UHV sont installés à l’intérieur d’assemblages soudés ou cachés entre des brides, la mauvaise qualité ne fait souvent surface qu’après des semaines de mise en service.
Ces questions sont importantes car les performances UHV ne sont pas visibles sur une fiche technique. Le même modèle de bride provenant de différentes usines peut différer en termes de qualité de coupe, de rugosité interne et de discipline de nettoyage, ce qui entraîne des différences de plusieurs ordres de grandeur dans la pression de base.
Les fournisseurs qui ont une longue expérience dans l’usinage de précision l’ont bien compris. La discipline requise pour respecter des tolérances de 0,001 mm, gérer la certification des matériaux et contrôler l'état de la surface s'applique directement à la production de composants UHV. C'est l'une des raisons pour lesquelles les pièces UHV les plus fiables proviennent souvent de fabricants ayant des racines dans l'ingénierie de précision plutôt que dans les raccords et la plomberie génériques.
Les systèmes à ultra vide récompensent la patience et punissent les raccourcis. Les composants que vous sélectionnez déterminent tous les résultats mesurables : pression de base, temps de pompage, taux de fuite, stabilité de l'étuvage et coût de possession tout au long de la durée de vie du système.
Commencez par les joints et les brides, d’où proviennent la plupart des pannes. Examinez ensuite la géométrie de la chambre et les soudures, qui déterminent le dégazage et la conductance. Choisissez vos vannes et traversées en fonction des cycles thermiques et de la fiabilité, et pas seulement du prix catalogue. Et vérifiez tout, car dans l’ultra vide, les bonnes intentions ne comptent pas, mais les taux de fuite mesurés oui.
Les composants sous vide poussé sont fabriqués pour réduire les taux de fuite, utilisent des matériaux à faible dégazage, résistent à des températures d'étuvage plus élevées et sont nettoyés plus rigoureusement que les composants sous vide poussé standard. En pratique, cela signifie des joints métalliques, une construction soudée, une intégrité de fuite vérifiée et des traitements de surface contrôlés.
Les brides KF reposent sur des joints toriques en élastomère qui absorbent la vapeur d'eau et se détériorent sous l'effet de la chaleur. Ils ne sont pas adaptés au service UHV. Utilisez des brides CF avec des joints en cuivre pour les connexions UHV et réservez les composants KF pour les lignes d'ébauche et autres sections non UHV.
Demandez les certificats de matériaux, les dossiers de traitement de surface, les résultats des tests de fuite à l'hélium et la température maximale d'étuvage. Un composant annoncé comme « résistant au vide » ne doit pas être considéré comme étant sûr UHV sans ces vérifications.
L'acier zingué, la fonte, l'aluminium poreux et la plupart des élastomères standards ne doivent pas être utilisés à l'intérieur d'une chambre UHV. Les alliages à haute teneur en zinc, en plomb ou en soufre dégazent également excessivement. Le laiton est limite et ne doit être utilisé qu’en petites quantités avec vérification.
Vérifiez trois zones dans l'ordre : premièrement, pour détecter de véritables fuites à l'aide d'un détecteur de fuites à l'hélium ; deuxièmement, en cas de contamination ou de cuisson inadéquate ; troisièmement, pour une vitesse de pompage efficace au niveau de la chambre. En pratique, la plupart des pannes UHV remontent à une bride ou une vanne, et non à la pompe ou à la jauge.
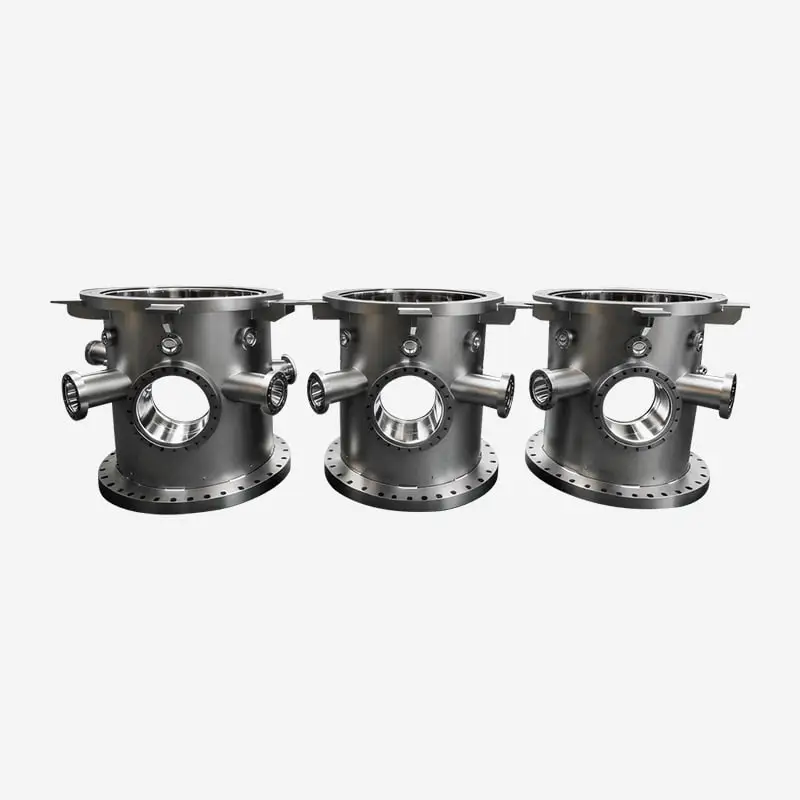
Répondant aux normes HV et UHV, ces chambres sont rigoureusement testées contre les fuites à l&#x...
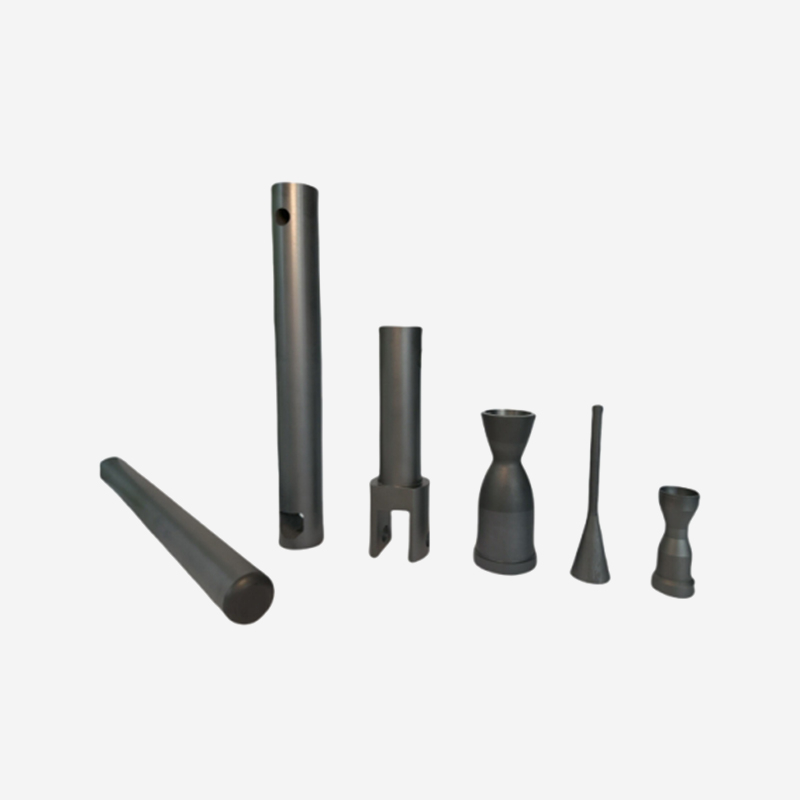
Pour les applications à haute température les plus exigeantes, le carbure de silicium fritté surp...
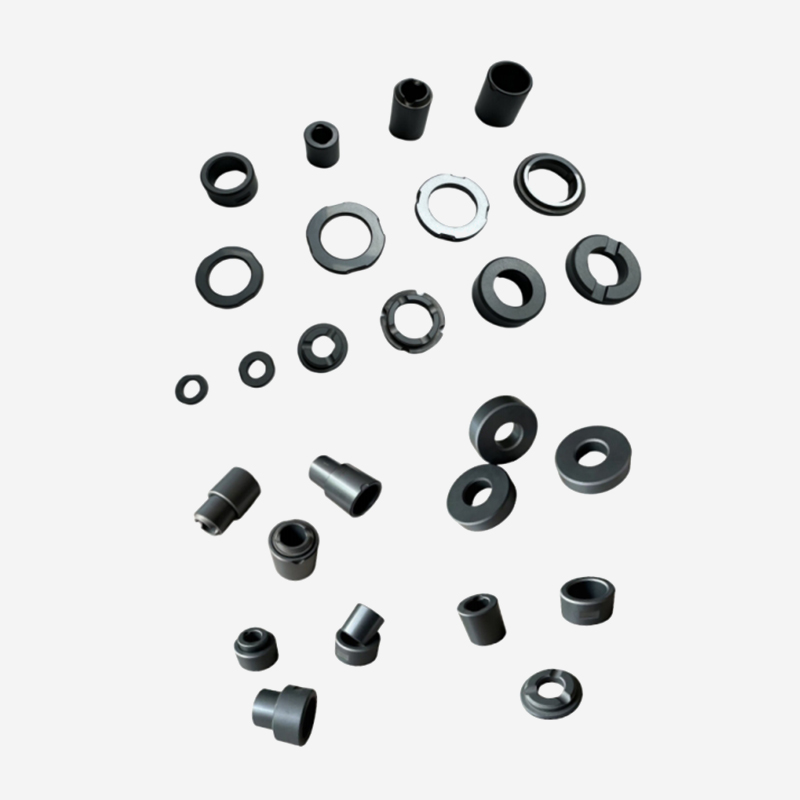
Les céramiques de carbure de silicium hautes performances présentent une résistance à l'usur...
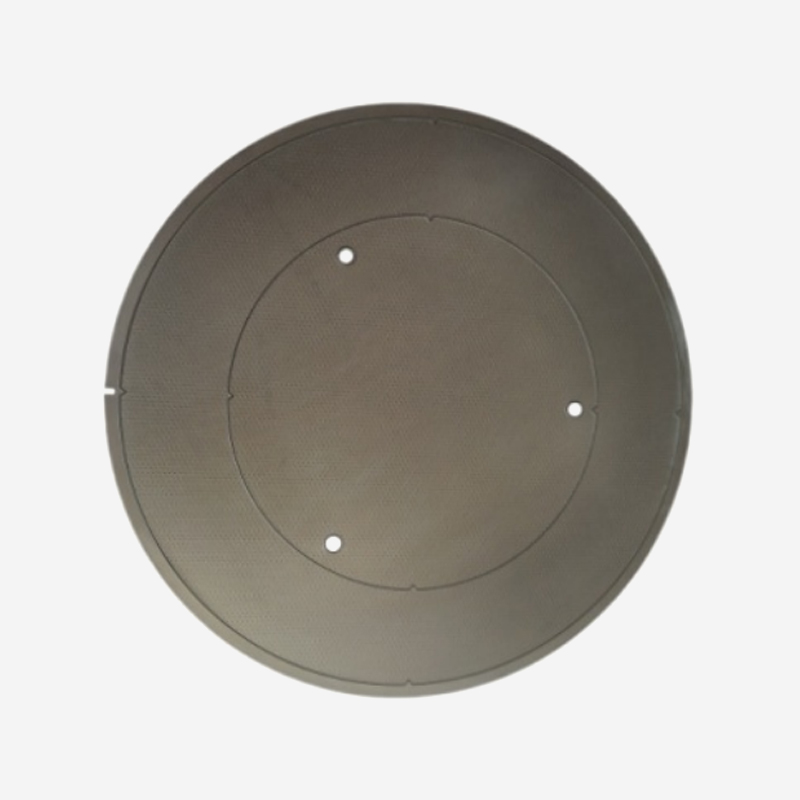
Le carbure de silicium a un coefficient de dilatation thermique qui correspond à celui du siliciu...
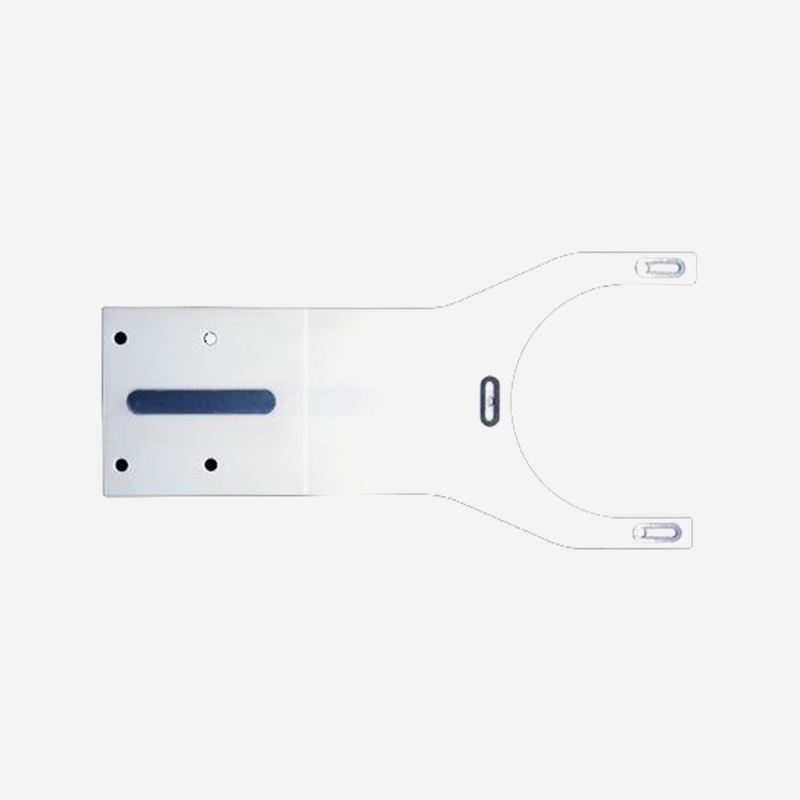
Caractéristiques du produit Propre et faible contamination : matériau stable, surface den...
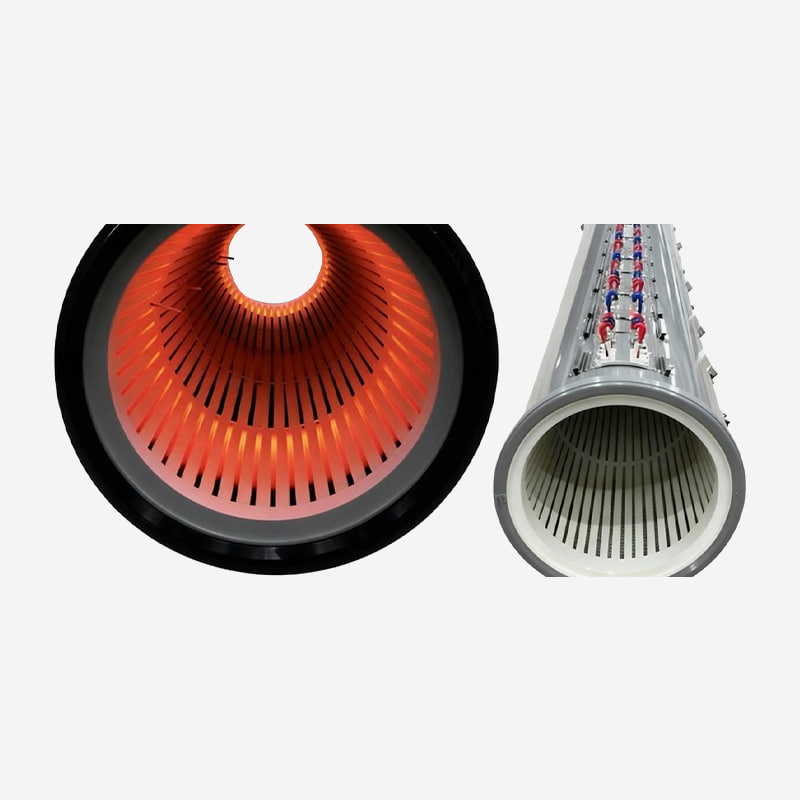
Nous proposons une gamme complète de composants clés hautes performances pour les équipements de ...
Prêt à innover ensemble ? Contactez nos experts.
Contactez-nous
Address: 288 Shande Road, ville de Shanyang, district de Jinshan, Shanghai, Chine TEL/WhatsApp:Terminal mobile