
Grandes chambres en aluminium
Usinées avec précision à partir d'alliages d'aluminium à haute résistance, ces chambres...

Lorsque vous concevez un système à vide poussé, la pompe et la chambre retiennent généralement le plus l’attention. En pratique, les composants qui relient tout - brides, joints, adaptateurs, vannes et traversées - déterminent la rapidité avec laquelle le système se vide, jusqu'où il descend et combien de temps il y reste. Un seul joint incorrect peut transformer un processus propre en un problème de contamination. C'est pourquoi les composants sous vide poussé ne sont pas une réflexion secondaire ; ils constituent la base de l'ingénierie.
Le vide poussé est généralement défini comme des pressions d'environ 1e-3 à 1e-7 mbar. Au-dessus de cette plage se trouve le vide approximatif ; en dessous, c'est un vide ultra poussé. Chaque transition modifie les règles de conception. Sous vide poussé, les joints en élastomère sont toujours acceptables, mais les matériaux doivent être de qualité vide. À ultra-vide, des joints entièrement métalliques, des brides pouvant être cuites au four et un traitement de surface minutieux deviennent nécessaires.
La sélection des composants commence par la plage de pression, puis ajoute la température, la chimie du gaz de procédé et la durée de disponibilité requise. La même bride qui fonctionne pour une ligne de purge à l'azote peut échouer dans un processus plasma si le joint torique est exposé à des espèces réactives. Faire correspondre chaque composant à son enveloppe de fonctionnement est le moyen le plus rapide d’éviter les fuites et les temps d’arrêt.
Règle générale : Si le système doit être cuit, choisissez des composants scellés en métal. S'il supporte les joints élastomères, le matériel KF permet de gagner du temps de montage.
| Norme | Gamme de tailles typique | Type de joint | Meilleur ajustement |
|---|---|---|---|
| KF (NO) | DN10-DN50 | Joint torique en élastomère | Vide grossier et poussé, assemblage rapide |
| FC | DN16-DN250 | Joint en cuivre | UHV, systèmes de cuisson |
| ISO-K / ISO-F | DN63-DN500 | Joint torique | Vide poussé, lignes plus grandes |
| JIS VG/VF | Divers | Joint torique or metal | Équipements anciens et de spécifications asiatiques |
Un système de vide poussé fiable est construit à partir de plusieurs familles de composants. Passez du temps sur chaque catégorie avant de verrouiller la nomenclature.
La chambre fournit le volume de traitement et les points de montage pour tout le reste. L'acier inoxydable est le choix habituel pour le vide poussé en raison de son faible dégazage et de sa bonne soudabilité. L'aluminium est courant dans les systèmes de lots plus importants où le poids et le coût comptent. La finition de surface et les soudures internes doivent être propres et bien inspectées.
Brides sont le langage de connexion d'un système de vide. Raccords KF sont rapides à assembler et fonctionnent bien pour les conduites de pompe, les ports de jauge et les petits systèmes de vide. Les brides FC utilisent un joint en cuivre et constituent le choix standard pour les systèmes UHV et étuvables. Les adaptateurs vous permettent de passer d'une norme à une autre, mais chaque transition ajoute un chemin de fuite potentiel, alors gardez-les au minimum.
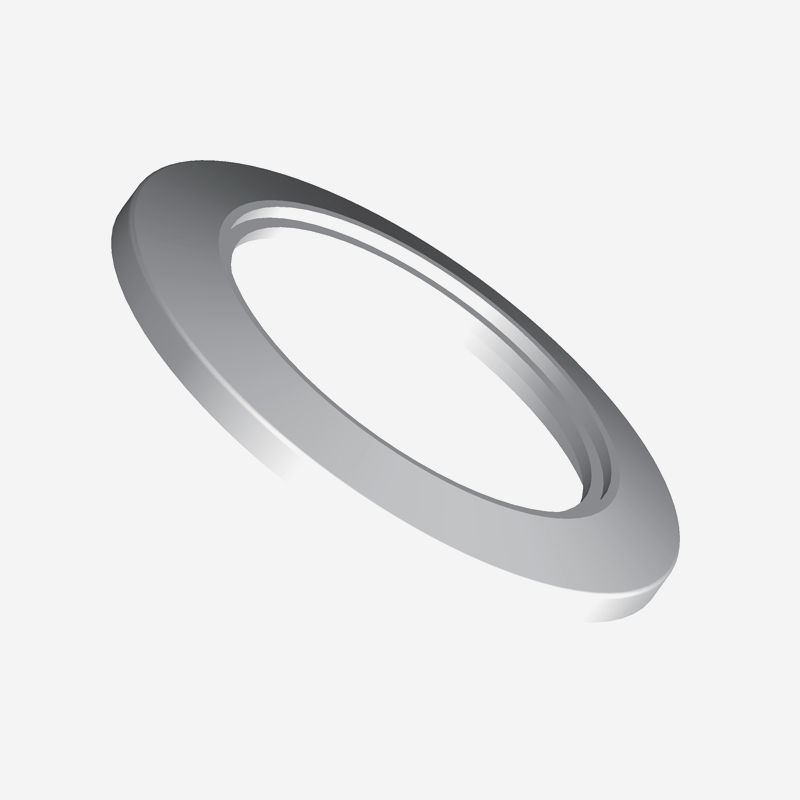 Bride KF avec construction SUS304 pour des connexions rapides sous vide Une bride KF est idéale pour un assemblage rapide sur les conduites de pompe, les ports de jauge et les petits systèmes de vide. Vérifiez la compatibilité thermique et chimique, en particulier pour les applications de joints élastomères sous vide poussé. Voir le produit →
Pour les joints en élastomère, les matériaux FKM couvrent une large gamme d'applications sous vide poussé, mais la compatibilité thermique et chimique doit être vérifiée. Pour l'UHV, des joints en cuivre recuit sans oxygène sont comprimés entre les bords des couteaux CF pour former un joint métallique. Ne mélangez jamais les types de joints à moins que la conception du joint ne le permette explicitement.
La puissance, le mouvement et l'accès optique traversent la limite du vide via des traversées et des fenêtres. Ces composants doivent répondre aux mêmes exigences en matière d'étanchéité, d'étuvage et de matériaux que le reste du système. Une fenêtre de mauvaise qualité peut dégazer et dégrader rapidement un processus autrement propre.
Si vous spécifiez un nouvel assemblage, la norme de bride est la première décision. KF, CF et ISO sont les trois familles que vous rencontrerez le plus souvent. Ne vous fiez pas à la similitude visuelle : chaque famille possède son propre mécanisme d’étanchéité et ses propres tolérances dimensionnelles.
KF/NO CF ISO-K JIS VG/VF
Pour une connexion UHV à étanchéité métallique, une bride CF avec une conception rotative ou non rotative doit correspondre à l'espace disponible et à l'accès aux outils. De nombreux concepteurs choisissent une bride non rotative lorsque l'orientation est fixe. Le produit ci-dessous est un exemple typique de bride CF non rotative utilisée dans les assemblages UHV.
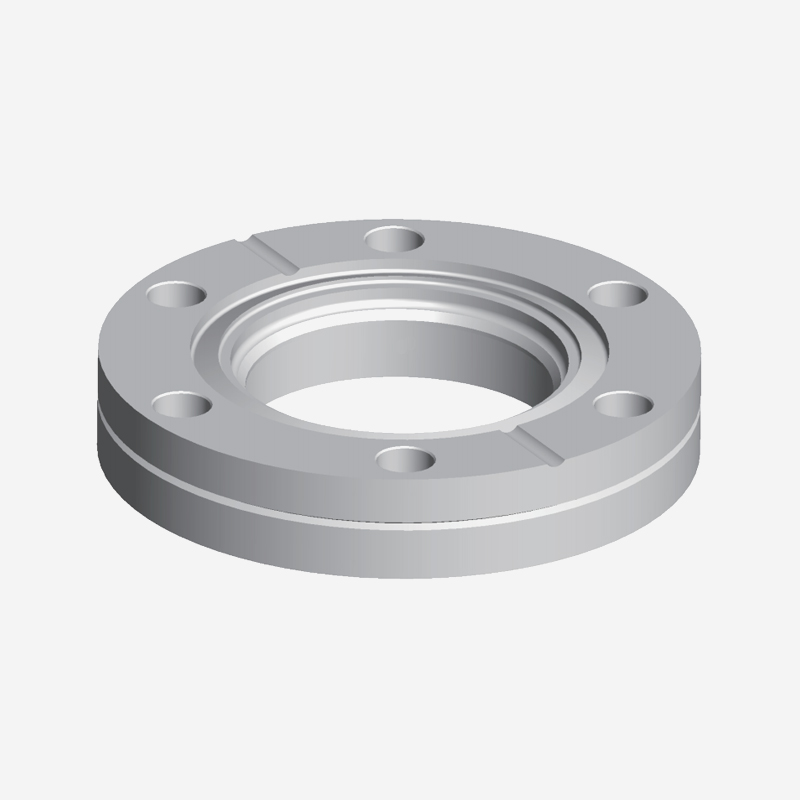 Bride CF non rotative pour joints UHV à orientation fixe Cette bride CF non rotative convient aux assemblages UHV où l'orientation est fixe, utilisant des joints en cuivre pour former des joints métalliques fiables. Choisissez cette conception lorsque l’accès aux outils et l’espace sont limités. Voir le produit →
Les vannes isolent les sections, protègent les pompes et contrôlent la pression du procédé. Chaque type a un rôle spécifique. Les vannes d'angle sont compactes et courantes sur les conduites de pompe ; les robinets-vannes offrent une grande ouverture dégagée ; les vannes papillon sont souvent utilisées pour le contrôle de la pression en aval. Le bon choix dépend de la durée de vie, de la plage de pression et de la conductance requise.
Pour une isolation manuelle sur une modeste ligne de vide poussé, une vanne d'angle à soufflet avec une bride KF constitue un point de départ pratique. Il fournit un joint de tige à soufflet métallique, de sorte que l'atmosphère ne puisse pas s'infiltrer dans le vide à travers un joint torique coulissant. Si vous avez besoin d'automatisation, choisissez un actionneur pneumatique avec indication de position et une électrovanne. Confirmez toujours le taux de fuite et la durée de vie spécifiés par le fabricant.
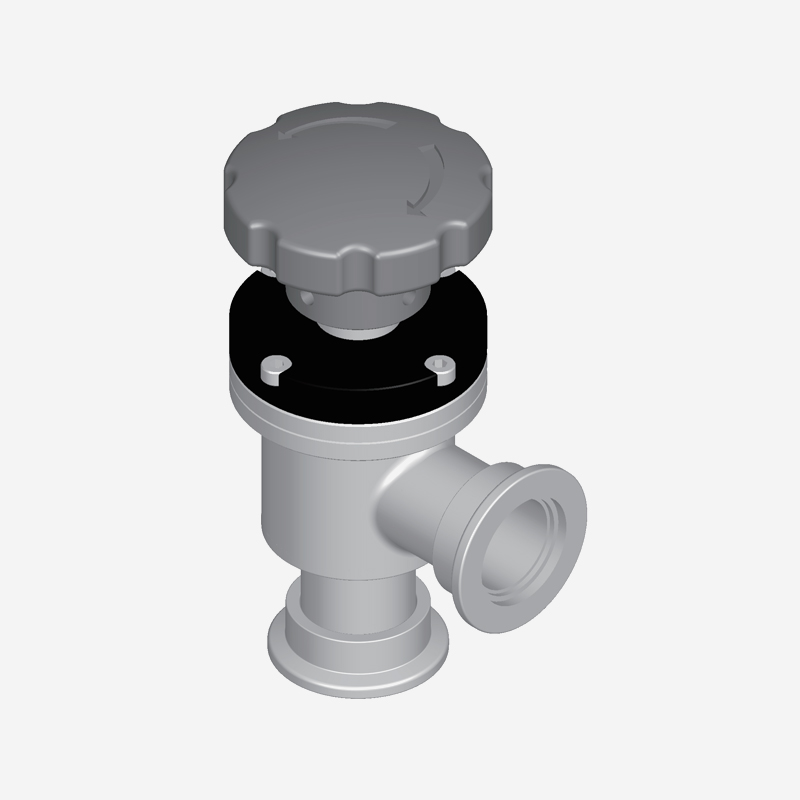 Vanne d'équerre manuelle à soufflet avec bride KF pour lignes HT Cette vanne d'angle manuelle fournit un joint de tige à soufflet métallique pour empêcher les fuites d'atmosphère dans les conduites à vide poussé. Confirmez le taux de fuite et la durée de vie spécifiés pour vos besoins d’isolation ou de contrôle. Voir le produit →
Les composants sous vide poussé affectent le rendement dans les industries où la contamination et les fuites sont coûteuses. Dans le traitement des semi-conducteurs, une petite fuite dans une chambre peut ajouter de l'oxygène au processus de dépôt et dégrader le film. Dans le cas du revêtement en couche mince, une vanne instable peut modifier la pression du processus et modifier la couleur du revêtement. En recherche, une fenêtre avec un dégazage élevé peut augmenter le courant d'obscurité dans un détecteur ou ruiner une mesure scientifique de surface. La sélection des composants est donc une décision de processus, pas seulement un détail matériel.
Lorsque les composants arrivent, les documents peuvent être aussi importants que les pièces. Demandez des certificats de matériaux, des rapports d'inspection dimensionnelle et des résultats de tests d'étanchéité à l'hélium, le cas échéant. Un fournisseur fiable de composants sous vide poussé doit être en mesure d'expliquer comment ses brides sont usinées et ce que couvrent ses procédures de test d'étanchéité.
Recherchez un partenaire qui comprend l’ensemble du système, et pas seulement une famille de produits. Si un fabricant construit également des chambres et des vannes, il est plus susceptible de comprendre comment les composants interagissent. Gamme de composants sous vide de SUNFUN couvre tout, des brides standard aux grandes chambres personnalisées. Avant de comparer les devis, il convient également de comprendre comment sont fabriquées les pièces usinées avec précision , car les mêmes décisions de tolérance et d'inspection influencent la qualité des composants sous vide.
Les brides KF utilisent un joint torique en élastomère et un collier de serrage rapide, et elles sont conçues pour des diamètres plus petits, généralement jusqu'à DN50. Les brides CF utilisent un joint en cuivre et un joint tranchant, peuvent être cuites au four et sont utilisées pour les UHV. Si vous avez besoin de cuire un joint, choisissez CF.
Non sans vérification. Les vannes UHV nécessitent des joints métalliques ou des alternatives à très faible dégazage, ainsi qu'une capacité d'étuvage. Une vanne à vide poussé peut avoir un taux de dégazage trop élevé ou ne pas résister à l'étuvage. Vérifiez le taux de fuite et la température nominale de la vanne avant de l'installer dans une ligne UHV.
Un composant peut sembler mécaniquement parfait et néanmoins fuir à cause d’une fissure microscopique ou d’une mauvaise soudure. Les tests de fuite à l'hélium détectent les fuites que l'inspection dimensionnelle ne peut pas détecter. Pour un service sous vide poussé, un taux de fuite d'hélium inférieur à 1e-9 mbar L/s constitue un objectif pratique pour de nombreux composants.
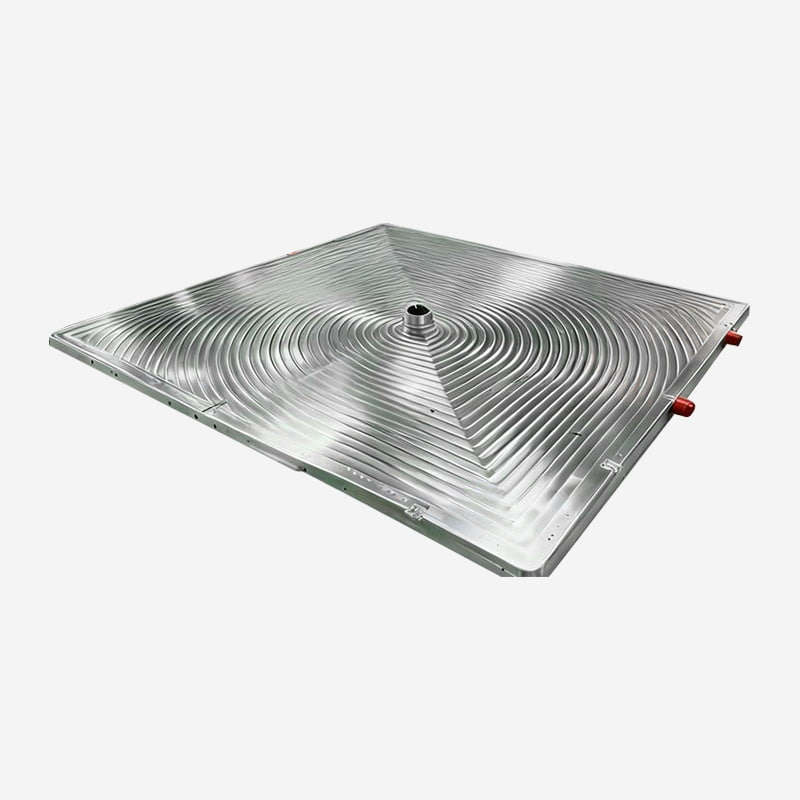
Usinées avec précision à partir d'alliages d'aluminium à haute résistance, ces chambres...
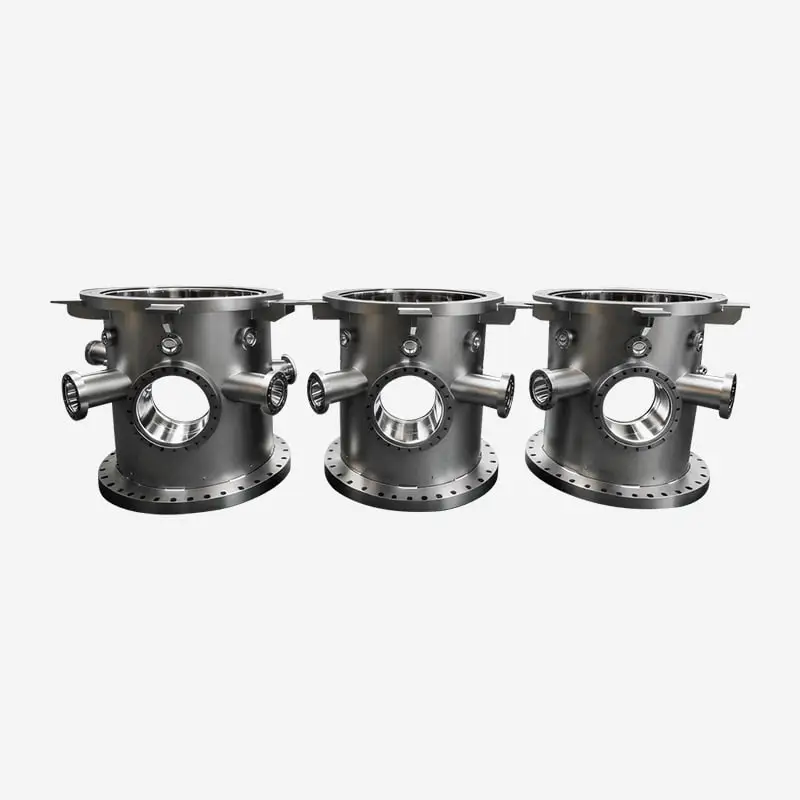
Répondant aux normes HV et UHV, ces chambres sont rigoureusement testées contre les fuites à l&#x...
Champs d'application Polissage du verre optique, tel que le K9 et le verre de quartz...
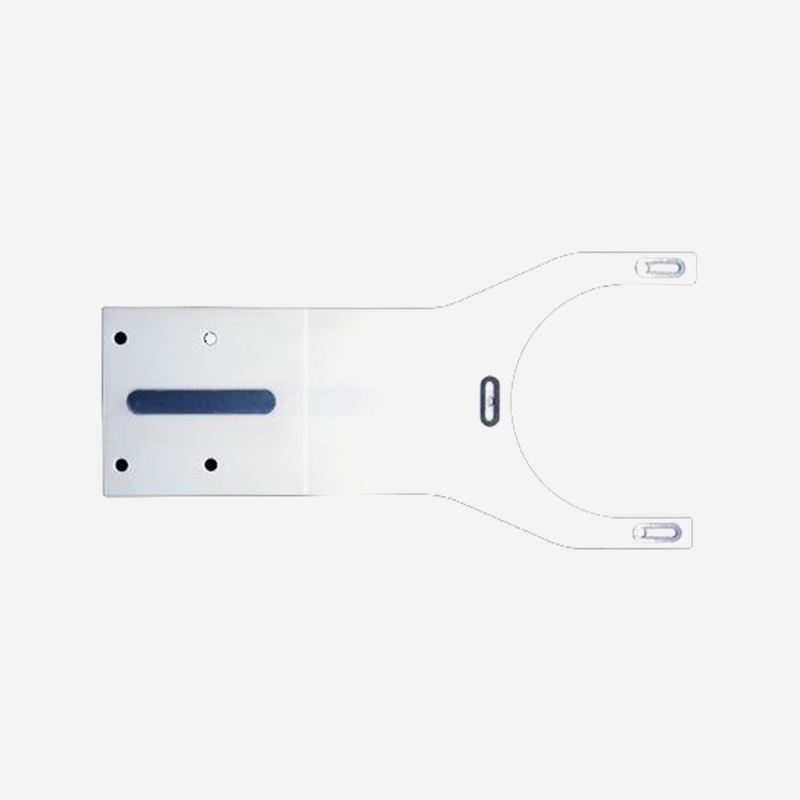
Caractéristiques du produit Propre et faible contamination : matériau stable, surface den...
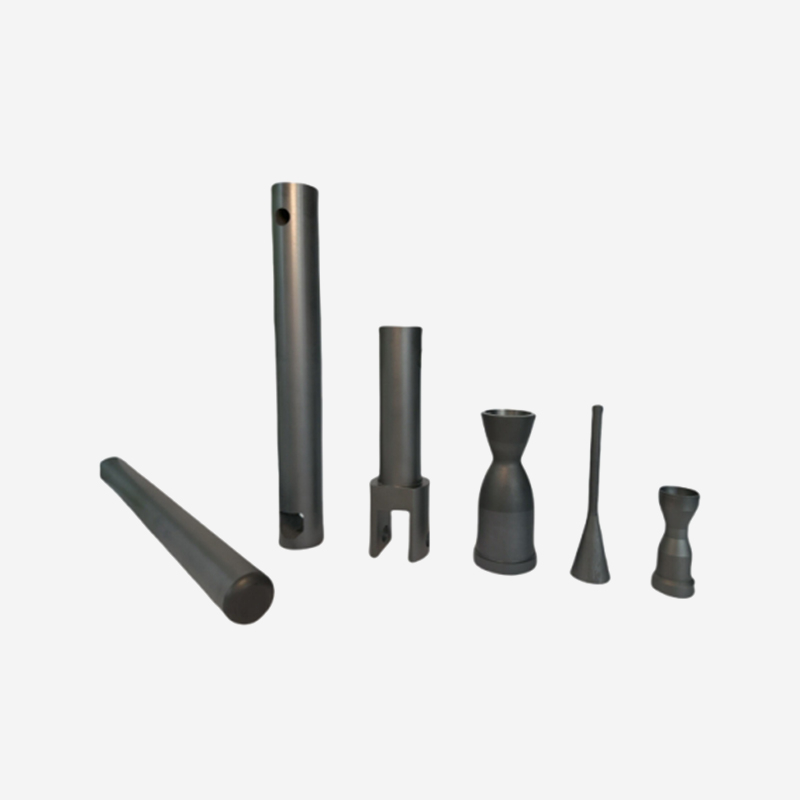
Pour les applications à haute température les plus exigeantes, le carbure de silicium fritté surp...
Prêt à innover ensemble ? Contactez nos experts.
Contactez-nous
Address: 288 Shande Road, ville de Shanyang, district de Jinshan, Shanghai, Chine TEL/WhatsApp:Terminal mobile