
Matériaux de traitement et de polissage du verre de plaque de couverture
Domaine d'application : Couvercle en verre Le traitement du verre de protection pour...

Chaque système de vide a une personnalité. Certains maintiennent rapidement la pression de base et restent stables pendant des semaines ; d'autres semblent développer une nouvelle fuite à chaque fois qu'une bride est ouverte. Dans la plupart des cas, la différence ne vient pas de la pompe ou du contrôleur. C'est la chambre à vide : sa géométrie, sa surface interne et la manière dont elle a été soudée et nettoyée.
Ce guide explique ce qu'il faut rechercher lors de la spécification, de l'achat ou de l'inspection d'une chambre à vide, de la sélection des matériaux et du traitement de surface aux contrôles de qualité et à l'évaluation des fournisseurs.
Une chambre à vide est un récipient scellé qui permet à un processus de se dérouler à une pression inférieure à celle de l'atmosphère environnante. Selon l'application, la chambre peut fonctionner sous vide grossier (au-dessus de 1 mbar), sous vide poussé (environ 1 x 10^-3 mbar) ou sous vide ultra poussé (en dessous de 1 x 10^-7 mbar). Plus la pression cible est faible, plus chaque détail nécessite une attention particulière.
La conception de la chambre détermine trois choses : la rapidité avec laquelle le système atteint la pression cible, la valeur de cette pression et sa stabilité pendant le processus. Ces résultats dépendent du matériau de base, de la finition de la surface interne, du nombre et de la qualité des joints ainsi que de la manière dont les composants internes sont montés. Une chambre avec une mauvaise finition interne peut dégazer pendant des semaines ; une chambre avec des volumes piégés peut ne jamais atteindre la pression indiquée sur la fiche technique.
La chambre doit également être conçue pour une bonne conductance. Les ports de la pompe doivent être grands et les composants internes ne doivent pas créer de passages étroits qui ralentissent le flux de gaz.
L’acier inoxydable est le matériau par défaut pour la plupart des chambres à vide poussé et ultra poussé. Les nuances telles que 304L ou 316L offrent une bonne résistance à la corrosion, un faible dégazage après électropolissage et des propriétés mécaniques stables sous cyclage thermique. L'aluminium est souvent choisi pour les grandes chambres ou les pièces mobiles car il est plus léger et possède une meilleure conductivité thermique, mais sa couche d'oxyde poreuse doit être soigneusement contrôlée lors de la fabrication. Le tableau ci-dessous résume les choix de matériaux les plus courants.
| Matériel | Utilisation typique | Avantage clé | Principale limite |
|---|---|---|---|
| Inox 304/316L | Chambres à vide poussé et UHV | Faible dégazage, excellente soudabilité | Plus lourd que l'aluminium |
| Aluminium 6061 | Grandes chambres, systèmes de revêtement | Léger, bonne conductivité thermique | Nécessite une étanchéité de surface spéciale |
| Cuivre sans oxygène | Joints et traversées | Taux de fuite très faibles avec les brides CF | Cher, doux |
La finition de surface n’est pas cosmétique. Pour le vide poussé, une surface propre sablée ou passivée suffit souvent. Pour l’ultra-vide, l’électropolissage élimine les microfissures et les particules incrustées qui emprisonnent les gaz et créent des fuites virtuelles. Le nettoyage doit être effectué avec des détergents alcalins, des rinçages à l'eau déminéralisée et, le cas échéant, un cycle d'étuvage sous vide.
Chaque soudure est une source potentielle de fuites virtuelles et de génération de particules. Les soudures à pénétration totale, les soudures continues plutôt que les soudures par points et les conceptions évitant les crevasses ou les poches aveugles réduisent le risque. Après le soudage, la chambre doit être testée pour détecter les fuites à l'hélium, idéalement avec le détecteur de fuite connecté à la chambre et de l'hélium pulvérisé à l'extérieur de chaque joint.
Le choix de la norme de bride affecte l’étanchéité, la facilité de montage et la maintenance à long terme. Les brides KF et ISO sont pratiques pour les systèmes à vide grossier et poussé car elles sont rapides à assembler ; Les brides CF avec joints métalliques sont courantes dans les applications UHV car elles peuvent être cuites et permettent d'atteindre des taux de fuite extrêmement faibles. Les fenêtres, les passages électriques et les entrées de gaz doivent être conçus de manière à ce que leurs matériaux aient une dilatation thermique compatible et ne dégazent pas.
Chaque chambre doit résister à la pression atmosphérique sans déformation permanente. L'épaisseur de la paroi, les nervures de renforcement et l'emplacement des ports sont donc des décisions structurelles. Dans le même temps, la taille du port et la géométrie interne déterminent la vitesse de pompage effective. Une grande chambre avec une petite sortie pompera lentement, quelle que soit la puissance de la pompe à vide.
La meilleure conception de chambre à vide échoue si elle ne peut pas être usinée selon les tolérances requises. Les faces des brides doivent rester plates et parallèles, les rainures des joints toriques doivent être à quelques centièmes de millimètre près et les modèles de boulons doivent s'aligner avec le matériel correspondant. En pratique, cela signifie que le fabricant de chambres doit disposer de capacités internes d’usinage, d’inspection et de traitement de surface plutôt que de s’appuyer sur des sous-traitants distincts.
Dans notre usine, nous combinons un usinage de précision de 0,001 mm avec des pièces allant de 0,1 gramme à 150 tonnes, c'est pourquoi nous pouvons tout produire, des petits composants CF aux grandes chambres de revêtement. Pour un examen plus approfondi des processus de précision derrière les composants de la chambre, consultez notre guide sur la façon dont des pièces usinées avec précision sont fabriquées .
Ne vous fiez pas uniquement à la parole d'un fournisseur de chambre à vide. Demandez le rapport de test d'étanchéité à l'hélium, le certificat de matériau et le dossier d'inspection dimensionnelle avant de planifier l'installation.
Au minimum, le fournisseur doit être en mesure de fournir :
Les processus de semi-conducteurs tels que la pulvérisation cathodique, la gravure et le dépôt chimique en phase vapeur nécessitent des environnements stables sous vide poussé ou ultravide. Le chambre à vide doit résister à la génération de particules, tolérer les gaz réactifs et maintenir les surfaces propres entre les exécutions du processus. Pour les matériaux semi-conducteurs de troisième génération tels que le carbure de silicium, la chambre doit souvent fonctionner avec des composants à haute température et des pièces en céramique spécialisées. C'est pourquoi nous fabriquons des chambres dédiées aux semi-conducteurs sous vide poussé et ultra-vide avec une géométrie interne et une qualité de soudure étroitement contrôlées.
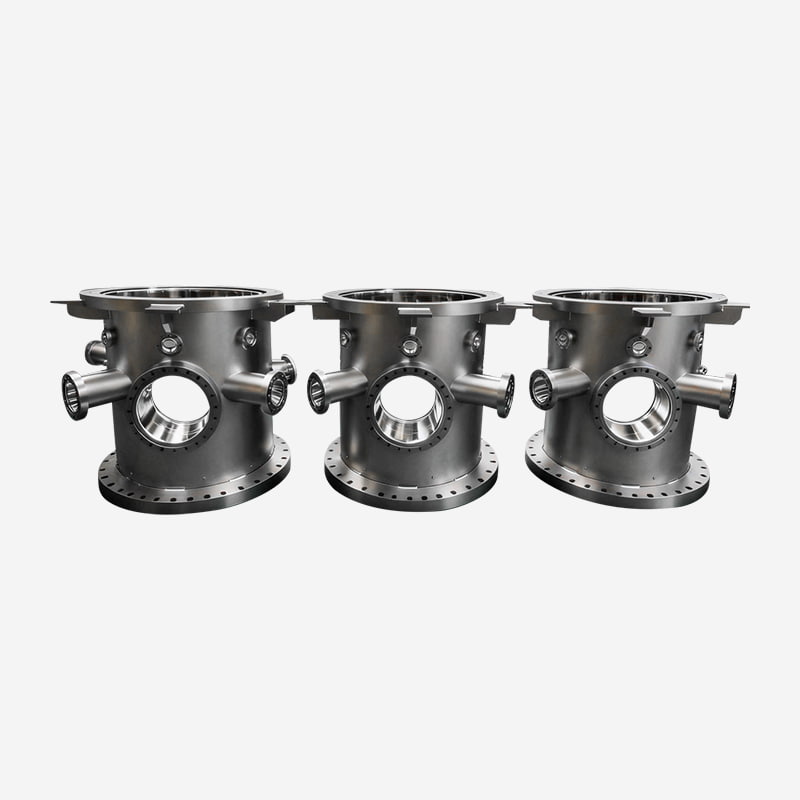 Chambres à vide pour semi-conducteurs sous vide poussé et sous vide ultra poussé Ces chambres sont conçues pour des environnements HT/UHV stables dans le traitement des semi-conducteurs, avec une géométrie contrôlée et des tests de fuite. Pensez-y lorsque les gaz réactifs et les composants à haute température exigent des performances de vide propres et fiables. Voir le produit →
Les systèmes de revêtement utilisent des chambres avec de grands volumes internes, plusieurs ports d'accès et des dispositifs souvent spécialisés pour le traitement rouleau à rouleau ou en ligne. Le corps de la chambre doit assurer une rigidité structurelle sous charge de vide tout en gardant les surfaces internes compatibles avec le film déposé. Pour les lignes de revêtement en continu, la longueur de la chambre et la disposition des ports sont généralement adaptées au processus. Nos chambres de revêtement en ligne continue sont conçues pour répondre à cette exigence.
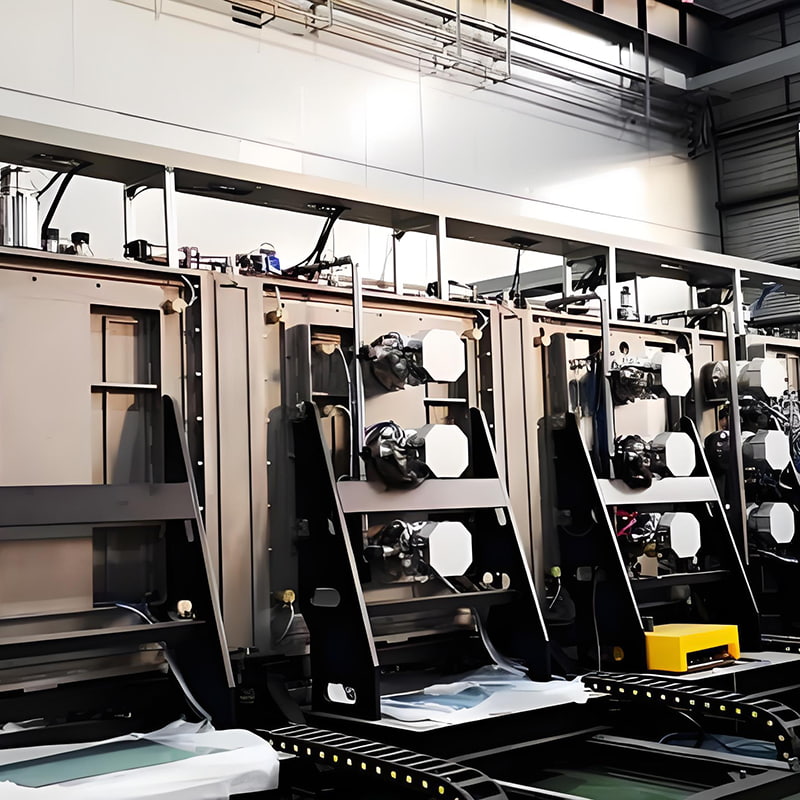 Chambres de revêtement en ligne continue pour la production en ligne Conçu pour les systèmes de revêtement de grands volumes avec des configurations de ports personnalisées et des structures sous vide rigides. Ils prennent en charge le traitement rouleau à rouleau ou en ligne, ce qui les rend pertinents pour les applications de revêtement continu à haut débit et de dépôt multicouche. Voir le produit →
Les chambres à vide sont également utilisées dans la production d’hydrogène, les tests de composants de piles à combustible et les lignes de séchage ou de remplissage de batteries au lithium. Ces applications combinent souvent contrôle de l’humidité, intégrité du vide et exigences de sécurité. Une chambre avec une mauvaise finition de surface peut emprisonner l'humidité et forcer des cycles de pompage plus longs, ce qui réduit directement le débit. Nos chambres pour batteries à hydrogène et au lithium résolvent ce problème avec des surfaces internes contrôlées et des joints de soudure testés contre les fuites.
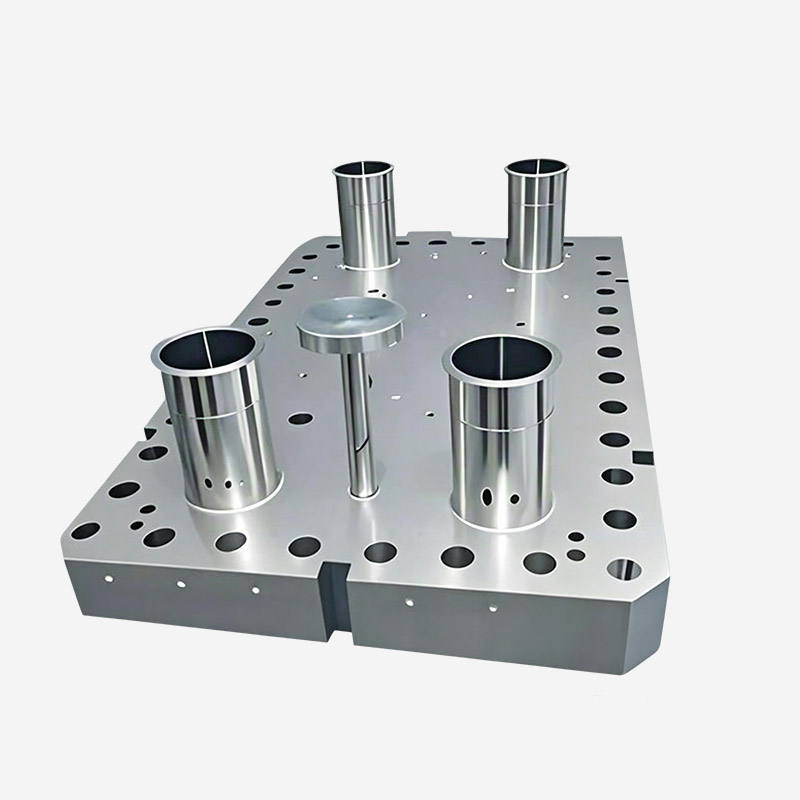 Chambres à vide pour les processus d'énergie hydrogène et de batteries au lithium Ces chambres traitent du contrôle de l'humidité et de l'intégrité du vide dans la production d'hydrogène, les tests de piles à combustible et le séchage ou le remplissage des batteries. Les surfaces internes contrôlées et les soudures testées contre les fuites contribuent à raccourcir les cycles de pompage et à améliorer la sécurité des processus. Voir le produit →
D'autres applications, notamment la simulation aérospatiale, le revêtement optique et le traitement des fibres optiques, imposent leurs propres contraintes, telles que de grandes dimensions globales ou des exigences particulières en matière de fenêtre d'affichage.
Un fournisseur fiable ne doit pas seulement dessiner la chambre et la souder ; ils devraient également vous aider à choisir le bon matériau, les brides, le traitement interne et le plan de test. D’après notre expérience, les questions suivantes réduisent rapidement la liste :
À Plaisir du soleil , nous suivons cette approche depuis 1986, combinant la fabrication d'équipements sous vide avec l'usinage de précision et la fabrication de grandes pièces. Cette combinaison permet de contrôler les tolérances depuis la première coupe jusqu'au test d'étanchéité final.
Pour le vide poussé et l'UHV, l'acier inoxydable 304L ou 316L est généralement le choix le plus sûr en raison de son faible dégazage et de sa bonne soudabilité. L'aluminium est une alternative pratique pour les chambres de grande taille ou sensibles au poids, mais il nécessite une préparation de surface plus minutieuse.
Une surface rugueuse piège les molécules de gaz et les résidus de processus. Les surfaces électropolies ou correctement passivées libèrent du gaz plus rapidement, raccourcissent le temps de pompage et réduisent la contamination par les particules dans les processus sensibles.
Oui. La géométrie, le nombre et le type de ports, le matériau, le traitement de surface et les exigences de test peuvent tous être adaptés au processus. Fournissez à votre fournisseur la plage de pression de service, les types de gaz, la plage de température et la durée de cycle prévue.
Demandez un rapport d'inspection dimensionnelle, des certificats de matériaux, des résultats de tests d'étanchéité à l'hélium et un dossier de nettoyage. Si la chambre comprend des soudures, demandez également les dossiers d'inspection des soudures.
Domaine d'application : Couvercle en verre Le traitement du verre de protection pour...
Champs d'application La poudre de polissage de terres rares de haute précision convi...
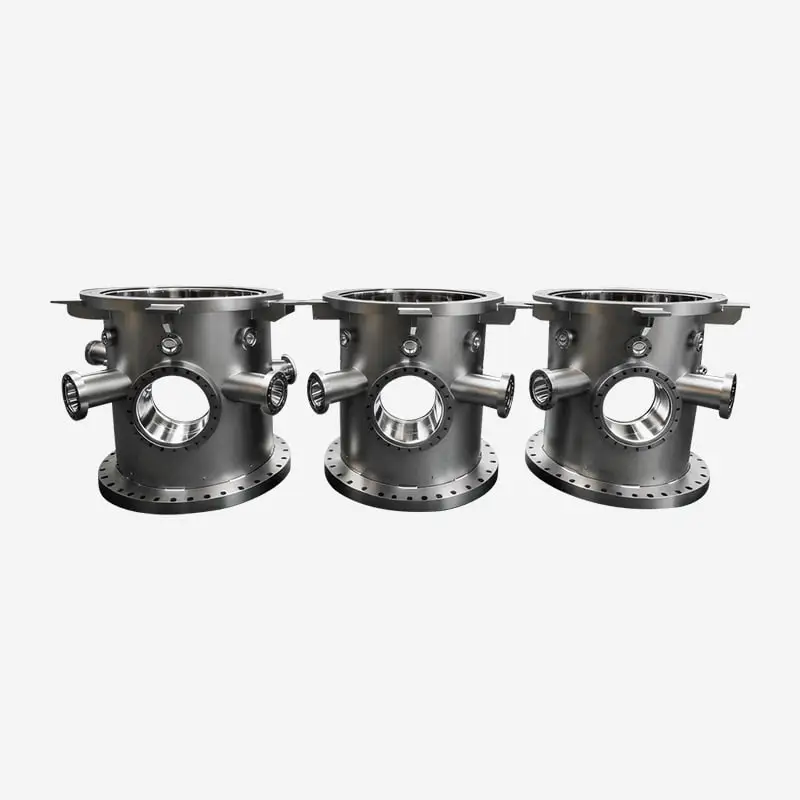
Répondant aux normes HV et UHV, ces chambres sont rigoureusement testées contre les fuites à l&#x...
Champs d'application Polissage du verre optique, tel que le K9 et le verre de quartz...
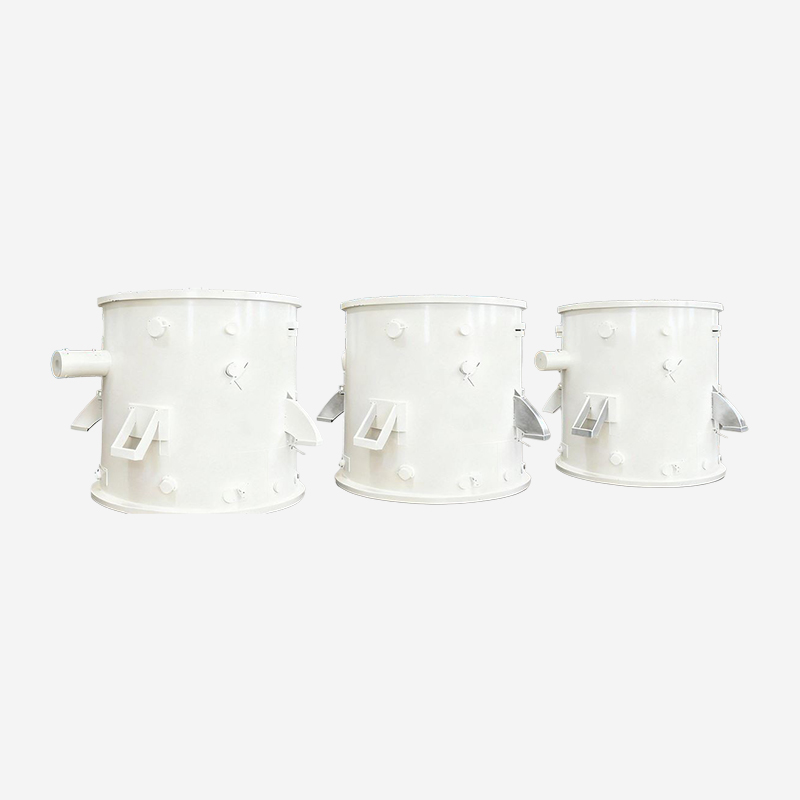
Conçu pour le dépôt et le frittage dans la production de préformes de fibres optiques, offrant un...
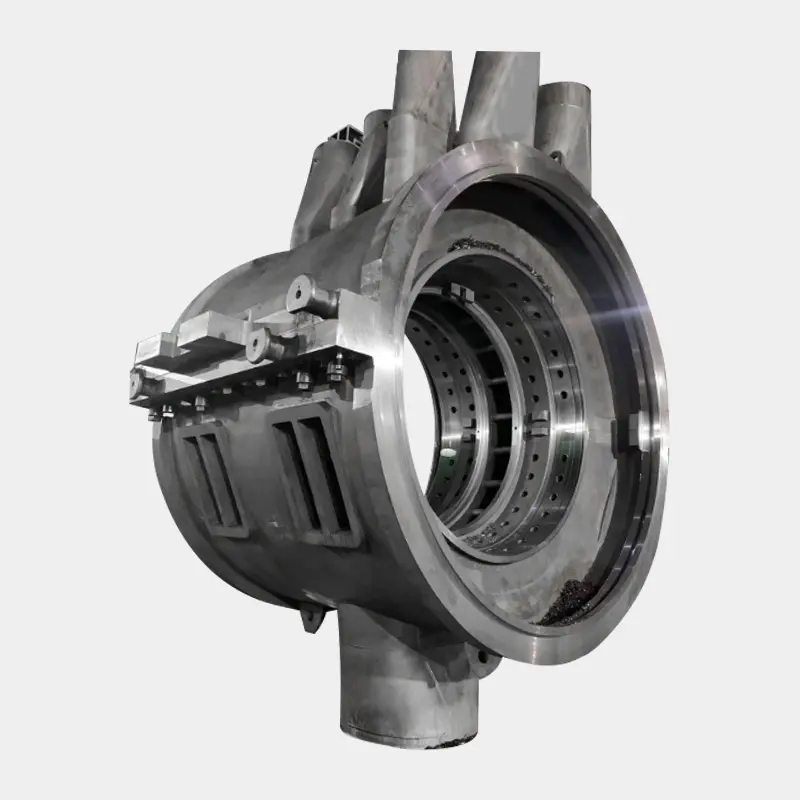
La longueur totale du cylindre est de 5 300 mm*la largeur est de 3 294 mm*la hauteur est de 6 435...
Prêt à innover ensemble ? Contactez nos experts.
Contactez-nous
Address: 288 Shande Road, ville de Shanyang, district de Jinshan, Shanghai, Chine TEL/WhatsApp:Terminal mobile