
Pièces structurelles de précision en céramique d'alumine
Composants structurels conçus sur mesure qui combinent les propriétés de haute pureté de l'a...

Un fabricant de dispositifs médicaux du Minnesota était confronté à une pénurie critique de composants d’instruments chirurgicaux. Les pièces nécessitaient des tolérances de ±5 microns sur les diamètres critiques, avec des géométries internes complexes et une finition de surface de Ra 0,4. En collaboration avec un partenaire d'usinage de précision, l'équipe d'ingénierie a tracé un processus de fabrication complet (de l'inspection des matières premières à la passivation finale) et a livré 5 000 pièces en six semaines, toutes conformes aux spécifications. Ce résultat n’était pas dû à la chance ; c'était le résultat d'un flux de fabrication discipliné et bien compris.
Les pièces usinées avec précision sont les éléments constitutifs de l’industrie moderne. Des instruments chirurgicaux et trains d’atterrissage d’avion aux composants de moteurs automobiles et équipements semi-conducteurs, ces pièces assurent les performances et la fiabilité d’innombrables produits. Mais comment sont-ils réellement fabriqués ? Ce guide fournit un aperçu complet, étape par étape, du usinage de précision processus, couvrant tout, de la conception et de la sélection des matériaux à l'inspection et à la finition de surface. Que vous soyez nouveau dans le domaine de la fabrication ou un professionnel chevronné de l'approvisionnement, cette ressource approfondira votre compréhension de ce qu'il faut pour produire des composants de haute qualité et à tolérances strictes.
Chaque pièce usinée avec précision est au départ une idée, mais cette idée doit être traduite en une conception réalisable. C’est là qu’intervient la conception axée sur la fabricabilité. Les ingénieurs travaillent en étroite collaboration avec les machinistes pour examiner la géométrie des pièces, identifier les défis potentiels et optimiser la conception pour la production. Les caractéristiques telles que les coins internes pointus, les fentes étroites et profondes et les parois minces peuvent être difficiles ou coûteuses à usiner, c'est pourquoi elles sont souvent repensées pour être plus faciles à fabriquer.
Au cours de cette phase, l'équipe de conception spécifie les dimensions critiques, les tolérances et les exigences en matière d'état de surface. Ils sélectionnent également le matériau en fonction des exigences fonctionnelles de la pièce, de l'environnement d'exploitation et des contraintes de coûts. Une révision DFM bien exécutée peut réduire les coûts d’usinage de 20 à 30 % et éviter des surprises coûteuses pendant la production. Le résultat de cette étape est un dessin technique complet et un modèle solide 3D qui sert de définition principale pour le reste du processus.
Une fois la conception finalisée, l’étape suivante consiste à sélectionner le bon matériau. Le choix du matériau affecte l'usinabilité, la durée de vie de l'outil, la résistance des pièces, le poids et le coût. Les matériaux courants pour l’usinage de précision comprennent les alliages d’aluminium, les aciers inoxydables, le titane, le laiton, le cuivre et les plastiques techniques. Pour les applications exigeantes, des matériaux tels que l'Inconel, le Monel et d'autres superalliages sont utilisés.
L’approvisionnement en matériaux implique l’approvisionnement en matières premières certifiées auprès de fournisseurs agréés. Chaque lot entrant est inspecté pour vérifier sa composition chimique et ses propriétés mécaniques, garantissant ainsi qu'il répond aux spécifications requises pour la pièce. La traçabilité est essentielle, en particulier dans les secteurs réglementés tels que l'aérospatiale et les dispositifs médicaux, où la certification des matériaux doit être maintenue tout au long de la chaîne d'approvisionnement.
Sélection des matériaux par industrie
La sélection des matériaux varie considérablement selon l'industrie, en fonction des exigences de résistance, de résistance à la corrosion et de considérations de coût.
Une fois le matériau sélectionné, le processus de fabrication passe à la programmation CNC. C'est là que le modèle numérique est traduit en instructions machine qui guident les outils de coupe le long de trajectoires précises pour enlever de la matière et créer la géométrie souhaitée. Les programmeurs qualifiés utilisent un logiciel de fabrication assistée par ordinateur pour générer des parcours d'outils, en tenant compte de facteurs tels que la vitesse de coupe, l'avance, la profondeur de coupe et l'engagement de l'outil.
L'optimisation du parcours d'outil est une étape critique qui équilibre le temps d'usinage, la durée de vie de l'outil et l'état de surface. Un logiciel de FAO avancé peut simuler l'ensemble du processus d'usinage, en détectant les collisions potentielles, en vérifiant le jeu de l'outil et en prédisant la qualité de la surface avant la découpe du métal. Cette vérification virtuelle réduit le risque d'erreurs coûteuses et permet aux programmeurs d'affiner le processus pour une efficacité maximale.
Comparaison de l'efficacité du parcours d'outil
L'efficacité représente le taux d'enlèvement de matière par rapport au maximum théorique. Les stratégies avancées de parcours d'outils améliorent considérablement la productivité.
Avant de commencer la coupe, la pièce à usiner doit être solidement maintenue dans la machine. Le maintien de la pièce est le processus de serrage, de fixation ou de fixation d'une autre manière de la matière première afin qu'elle reste stable pendant l'usinage. Un bon maintien de la pièce est essentiel pour maintenir la précision, éviter les vibrations et garantir la sécurité de l'opérateur. Les méthodes de serrage courantes incluent les étaux, les mandrins, les pinces et les fixations conçues sur mesure.
Pour les pièces complexes, des fixations personnalisées sont souvent nécessaires pour maintenir la pièce dans une orientation spécifique, accéder aux éléments difficiles d'accès et minimiser la déflexion pendant la coupe. La conception de montages est une compétence spécialisée qui nécessite une compréhension des forces d'usinage, de la géométrie des pièces et des volumes de production. Un montage bien conçu réduit le temps de configuration, améliore la répétabilité et permet une qualité pièce à pièce constante.
Une fois le programme écrit et le montage prêt, l'usinage proprement dit peut commencer. C’est là que la précision et la fiabilité de l’équipement comptent vraiment.
Le cœur du processus de fabrication de précision est l’opération d’usinage elle-même. Cela implique l'utilisation de fraiseuses CNC, de tours ou d'autres machines-outils pour enlever de la matière de la pièce selon les parcours d'outils programmés. Les opérations d'usinage sont généralement effectuées par étapes, en commençant par l'ébauche pour éliminer rapidement la majeure partie du matériau, suivie par des passes de semi-finition et de finition pour obtenir les dimensions finales et l'état de surface.
Le fraisage CNC est l'un des processus les plus courants, utilisant des outils de coupe rotatifs pour enlever de la matière d'une pièce stationnaire. Le tournage CNC, quant à lui, fait tourner la pièce tandis qu'un outil de coupe stationnaire enlève de la matière. Les deux processus peuvent être effectués sur des machines à 3, 4 ou 5 axes, avec des axes supplémentaires permettant des géométries plus complexes et réduisant le nombre de configurations requises. Tout au long du processus d'usinage, du liquide de refroidissement est appliqué pour contrôler la température, lubrifier l'interface de coupe et éliminer les copeaux. Avancé usinage de précision les systèmes intègrent ces processus avec une surveillance en temps réel pour garantir une qualité constante à chaque cycle de production.
Répartition typique du temps d'usinage
Répartition du temps pour un travail d'usinage de précision typique. La configuration et l’inspection représentent une part importante de la durée totale du cycle.
Le contrôle qualité n’est pas une réflexion secondaire dans l’usinage de précision : il est intégré à chaque étape du processus. L'inspection en cours de processus consiste à mesurer les pièces à différentes étapes de la production pour vérifier que les dimensions sont maintenues dans les limites de tolérance. Cela peut être fait à l’aide d’outils manuels tels que des micromètres et des pieds à coulisse, ou d’instruments plus avancés comme des machines à mesurer tridimensionnelles et des comparateurs optiques.
Le contrôle statistique des processus est souvent utilisé pour surveiller les tendances et détecter les changements dans le processus avant que les pièces ne sortent des tolérances. En suivant les dimensions clés et en calculant les indices de capacité, les fabricants peuvent garantir que le processus est stable et capable de répondre aux spécifications requises. Si un écart est détecté, le processus peut être ajusté en temps réel pour corriger le problème, évitant ainsi les rebuts et les reprises.
Une fois que la pièce a été usinée à ses dimensions finales, elle subit souvent une finition de surface et des opérations secondaires pour obtenir l'apparence, la résistance à la corrosion ou les propriétés fonctionnelles requises. Les processus de finition courants comprennent l'anodisation, le placage, la peinture, le revêtement en poudre et la passivation. Ces traitements protègent la pièce de la dégradation environnementale et peuvent également améliorer son attrait esthétique.
Les opérations secondaires peuvent inclure un traitement thermique pour modifier les propriétés mécaniques du matériau, un soudage ou un assemblage pour combiner plusieurs composants et des tests non destructifs pour vérifier l'intégrité de la pièce. Pour les pièces nécessitant des surfaces extrêmement lisses, des processus tels que l'affûtage, le rodage ou le polissage peuvent être utilisés.
Processus de finition de surface
Opérations secondaires
Avant que la pièce ne soit expédiée au client, elle doit passer une inspection finale complète. Cela implique de vérifier toutes les dimensions critiques par rapport au dessin technique, de vérifier l'état de surface et de confirmer que toutes les exigences particulières sont respectées. Pour les industries réglementées, un rapport d’inspection du premier article est souvent requis, qui documente chaque dimension et caractéristique de la première pièce de production.
La traçabilité est également un élément clé de l’inspection finale. Les certifications des matériaux, les enregistrements de processus et les résultats d'inspection sont compilés dans un ensemble de documentation qualité qui accompagne l'expédition. Ce package garantit au client que la pièce a été fabriquée selon les normes requises et permet une traçabilité complète en cas de problème de qualité.
La dernière étape du processus d’usinage de précision est l’emballage et la logistique. Les pièces doivent être soigneusement emballées pour éviter tout dommage pendant le transport, en particulier si elles présentent des caractéristiques délicates ou des surfaces critiques. Des traitements anticorrosion, des déshydratants et des emballages rembourrés sont souvent utilisés pour protéger les pièces pendant le transport.
La planification logistique garantit que les pièces sont livrées au client à temps et en quantité correcte. Cela peut impliquer une coordination avec les transitaires, les courtiers en douane et les équipes des entrepôts pour garantir le bon fonctionnement de la chaîne d'approvisionnement.
| Scène | Activités clés | Durée typique |
| Conception et DFM | Revue de conception, sélection des matériaux | 1-3 semaines |
| Programmation et configuration | Programmation CAM, conception de luminaires | 1-5 jours |
| Usinage | Ebauche, finishing operations | Varie selon la partie |
| Inspection | Inspection en cours et finale | 1-3 heures |
| Finition | Anodisation, placage, traitement thermique | 1-5 jours |
| Emballage et expédition | Emballage de protection, logistique | 1-3 jours |
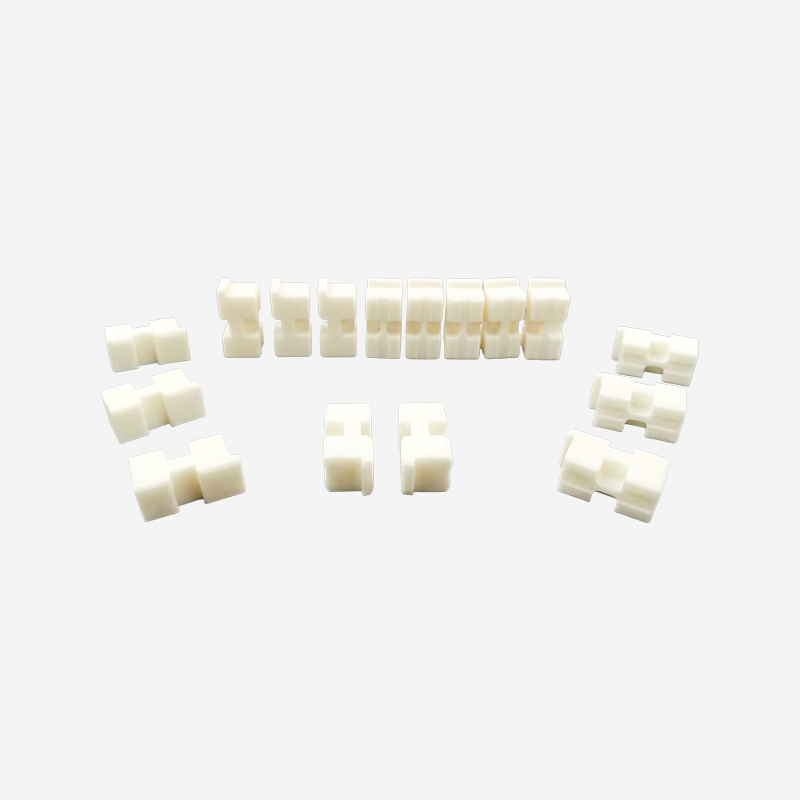
Composants structurels conçus sur mesure qui combinent les propriétés de haute pureté de l'a...
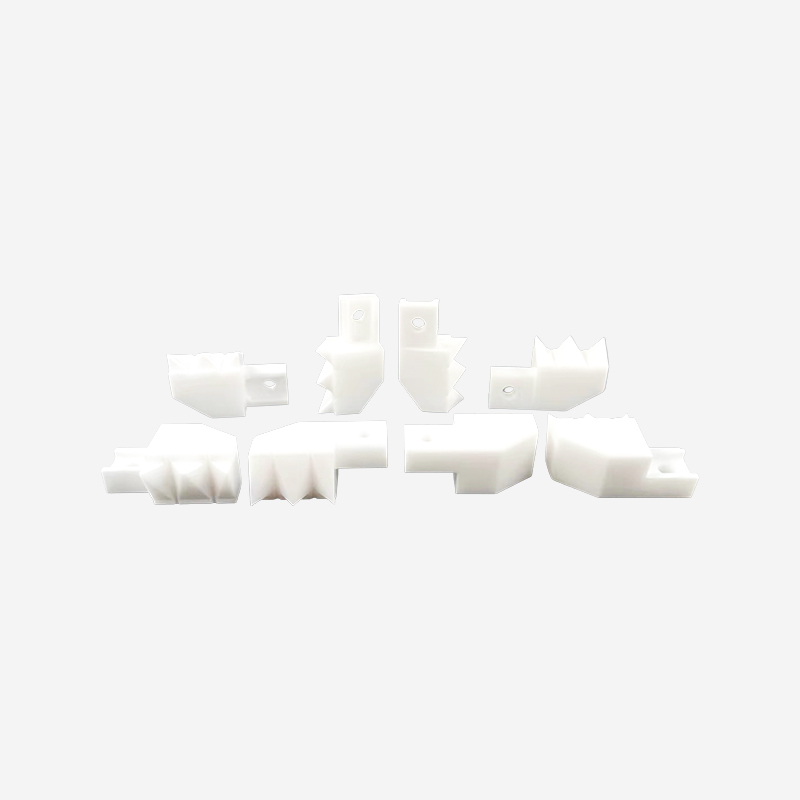
Spécialisées dans les tolérances ultra-serrées, nos plaques en céramique usinées et nos pièces pe...
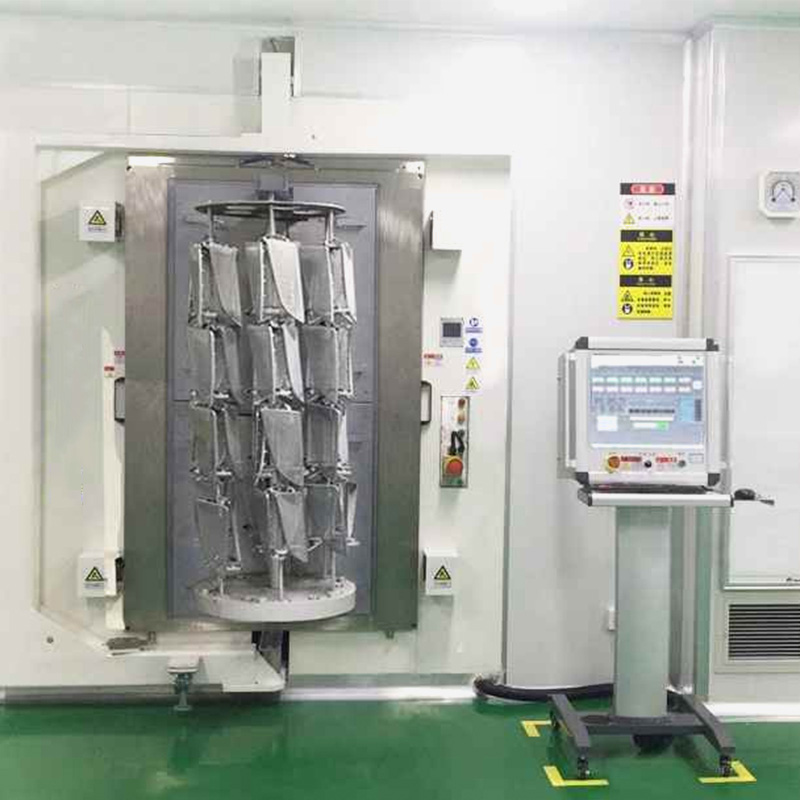
SUNFUN fournit des machines et des processus de revêtement sous vide pour les pièces 3D, utilisée...
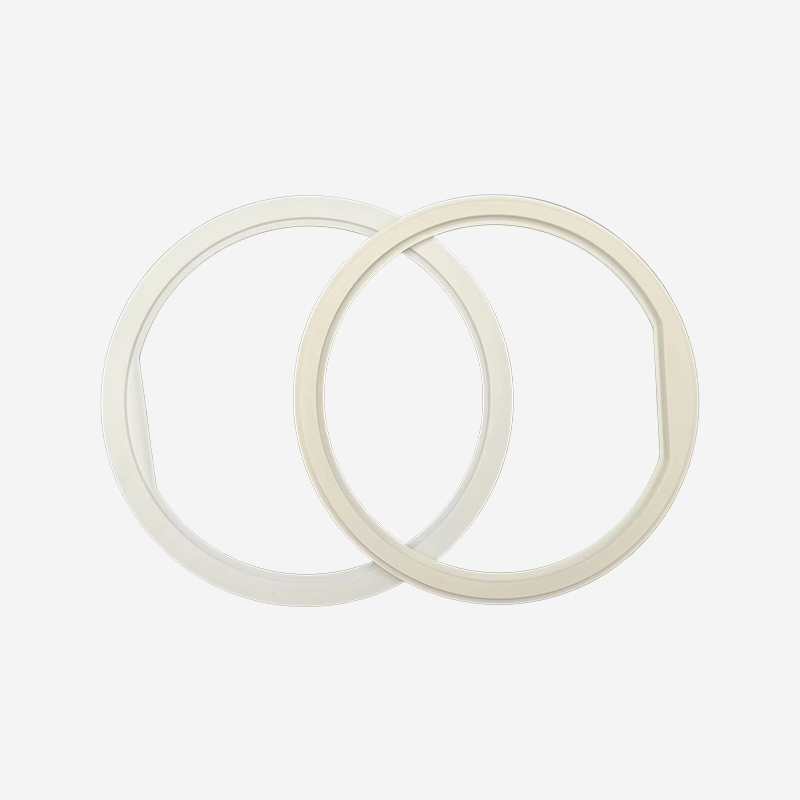
Une gamme complète de pièces de rechange en céramique hautes performances conçues pour remplacer ...
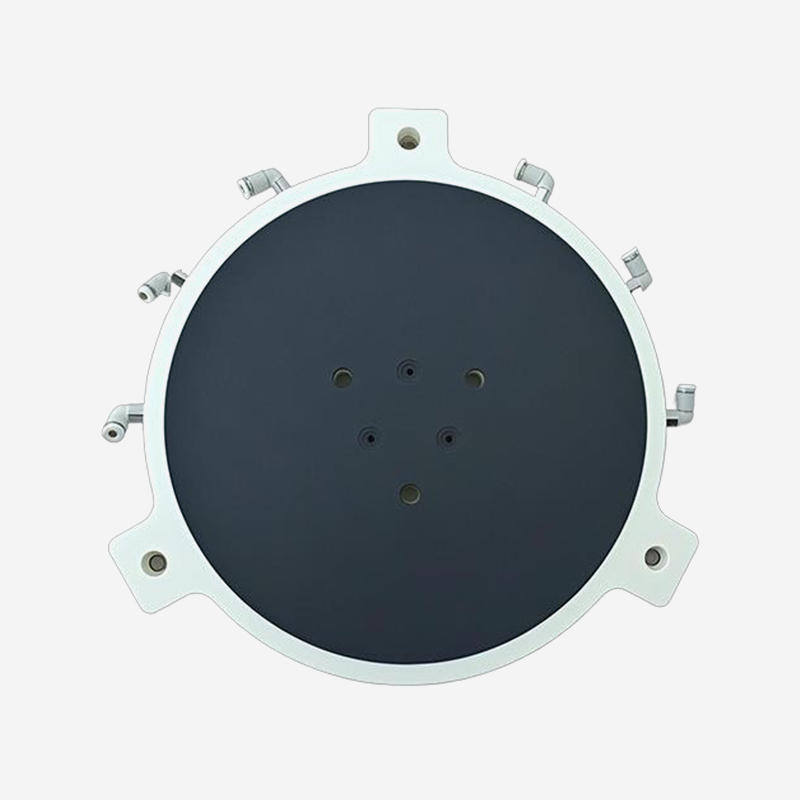
Caractéristiques du produit Haute propreté : matériau céramique, aucune contamination par...
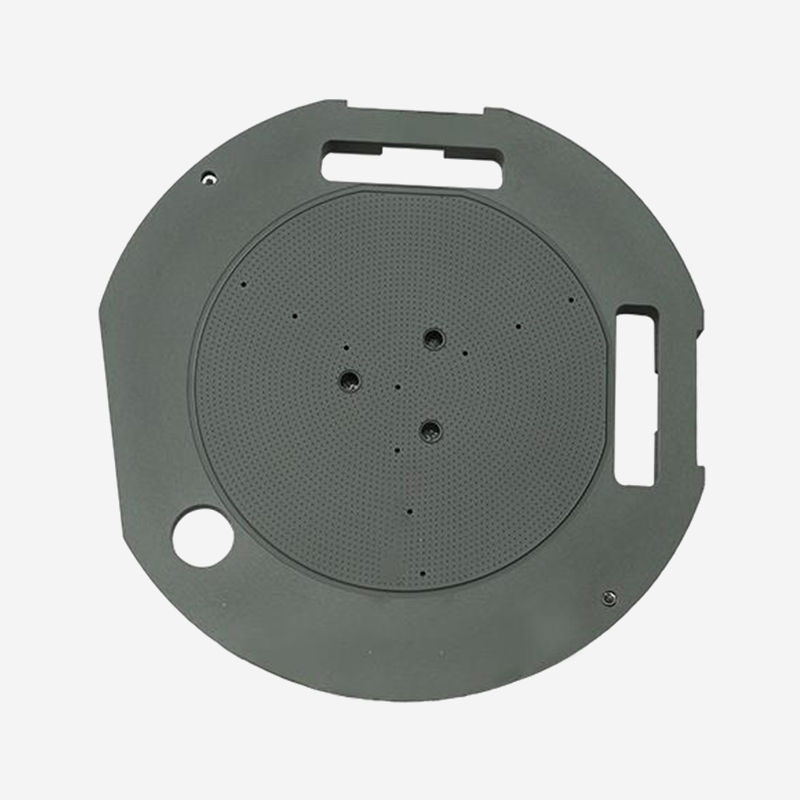
Caractéristiques du produit Haute précision : le plan et les dimensions sont précis, la p...
Prêt à innover ensemble ? Contactez nos experts.
Contactez-nous
Address: 288 Shande Road, ville de Shanyang, district de Jinshan, Shanghai, Chine TEL/WhatsApp:Terminal mobile