
Chambres à vide générales pour semi-conducteurs sous vide poussé et ultra-poussé
Répondant aux normes HV et UHV, ces chambres sont rigoureusement testées contre les fuites à l&#x...

Une ligne de revêtement s'arrête au moment le moins attendu. Un robinet-vanne, actionné plus d'un millier de fois par jour, finit par se gripper lorsque les résidus du processus s'accumulent sur ses surfaces coulissantes. La chambre est évacuée dans l'atmosphère, le lot entier est mis au rebut et l'équipe de maintenance passe toute une journée de travail à remplacer la vanne. Ce scénario se répète dans les installations de production où les composants sous vide sont choisis sans tenir compte des cycles de service et des conditions de fonctionnement.
La bonne approche consiste à traiter une vanne à vide poussé comme une décision de processus, et non comme un simple élément de catalogue. Trois éléments déterminent si la vanne fournira des années de service sans problème : la norme de bride, le mécanisme d'étanchéité et le type d'actionneur. Ce guide explique comment chaque choix affecte les performances réelles de production.
Un robinet-vanne est un composant à vide qui utilise une vanne plate en forme de disque pour ouvrir et fermer le chemin d'écoulement. La vanne se déplace linéairement, soit par un mécanisme de liaison, soit par un actionneur à bille d'acier, et se rétracte complètement de l'alésage lorsque la vanne est ouverte. Deux avantages pratiques découlent de cette conception :
Par rapport aux vannes d'angle et aux vannes papillon, les vannes à vanne sont préférées pour l'isolation de gros calibre là où la conductance est importante. Une vanne d'angle force le gaz à tourner à 90 degrés, ce qui peut réduire la vitesse de pompage effective d'environ 15 à 20 % dans certaines installations. Une vanne papillon assure l'étanchéité grâce à un disque rotatif, qui peut piéger les particules et laisser des marques d'usure sur le siège. La vanne à vanne évite ces deux problèmes, c'est pourquoi elle est devenue le composant d'isolation standard dans les systèmes de revêtement sous vide, les outils de traitement des semi-conducteurs et les réseaux de chambres de recherche.
Deux paramètres pèsent le plus lourd dans la sélection des vannes à vanne : la norme de bride et le type d'actionneur. Les réussir élimine la majorité des échecs sur le terrain.
La norme sur les brides définit la méthode d'étanchéité, la plage de pression réalisable et le niveau de contamination du côté vide. Il s'agit de la première décision car tous les autres composants du système doivent correspondre à la même famille de brides.
| Norme de bride | Méthode de scellement | Pression accessible | Idéal pour |
|---|---|---|---|
| KF/ISO | Joint torique FKM | jusqu'à 10 -7 mbar | Systèmes de revêtement, vide général, sas de chargement, chambres de transfert |
| CF (ConFlat) | Joint en cuivre sans oxygène | jusqu'à 10 -10 mbar | Recherche UHV, traitement des semi-conducteurs, analyse de surface, lignes de faisceaux d'accélérateurs |
L'actionneur détermine la manière dont la vanne peut être automatiquement intégrée dans une séquence de processus.
Coût le plus bas, fonctionnement simple, adapté à la maintenance et à l’utilisation en laboratoire.
Réponse rapide, automatisée, idéale pour les lignes de production avec retour de fin de course.
Contrôle de position précis, aucun air comprimé requis, coût plus élevé.
Les actionneurs manuels constituent l’option la plus simple et la plus économique. Ils conviennent aux configurations de laboratoire, aux vannes de maintenance basse fréquence et aux systèmes où l'air comprimé n'est pas disponible. Cependant, le fonctionnement manuel nécessite la présence physique du personnel, ce qui limite l'automatisation.
Les actionneurs pneumatiques constituent la norme industrielle pour les lignes de production. Ils répondent en quelques millisecondes, fonctionnent de manière fiable sur des centaines de milliers de cycles et peuvent être contrôlés par de simples électrovannes. Un robinet-vanne pneumatique avec interrupteur de fin de course fournit des signaux d'état d'ouverture/fermeture au PLC, permettant un séquençage automatisé.
Les actionneurs électriques offrent un contrôle de position précis et sont utilisés lorsque la vanne doit moduler le débit ou lorsqu'aucun air comprimé n'est disponible. Ils coûtent plus cher que les versions pneumatiques mais sont indispensables dans certaines architectures de contrôle de procédés.
Pour les applications sous vide poussé dans le 10 -5 à 10 -7 Dans la plage mbar, les brides ISO et KF avec joints toriques FKM dominent. Ces vannes gèrent les tâches d'isolation de routine dans les machines de revêtement, les sas de charge et les outils pour clusters de semi-conducteurs.
Pour les grands alésages supérieurs à 100 mm, un mécanisme de portail à tringlerie est plus stable que la conception traditionnelle à billes d'acier. La géométrie de la liaison répartit uniformément la force de fermeture sur la porte, ce qui réduit les contraintes locales et améliore la répétabilité du scellage sous vide. Cette stabilité mécanique devient significative lorsque la vanne doit se fermer contre un différentiel de pression après qu'une pompe grossière ait évacué la chambre.
Un actionneur pneumatique associé à un interrupteur de fin de course constitue la configuration standard. L'interrupteur donne au système de contrôle une confirmation positive que la vanne a atteint sa position commandée, condition préalable à l'exécution automatisée de la recette. Par exemple, un système de pulvérisation cathodique ne peut pas commencer le dépôt tant que le robinet-vanne n'est pas complètement ouvert, car la chambre pourrait autrement atteindre une pression supérieure au point de consigne du processus.
Lors de la sélection d'une vanne à vanne de gros calibre pour un système de revêtement, un Vanne à vide poussé avec bride ISO pour conduites de grand diamètre offre la conductance et la durée de vie requises par les systèmes de production.
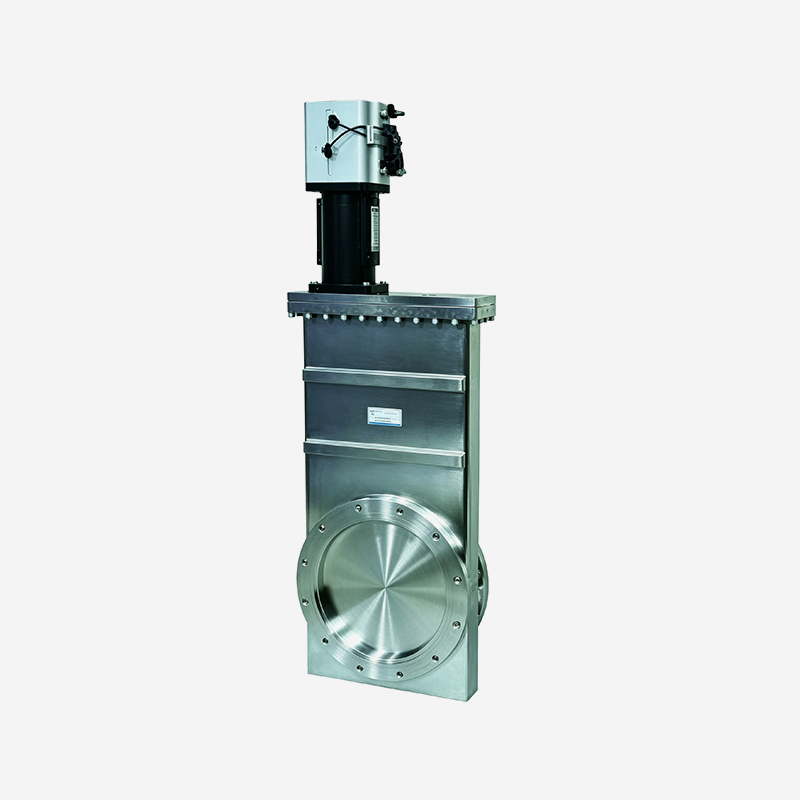 Pneumatique High Vacuum Gate Valve with ISO Flange for Large Bore Lines Cette vanne pneumatique à liaison est dotée d'une bride ISO et d'un soufflet, ce qui la rend adaptée aux conduites de vide de gros calibre dans les systèmes de revêtement où la conductance et la durée de vie sont critiques. Voir le produit →
Lorsque la pression du système doit rester inférieure à 1x10 -9 mbar, la vanne doit utiliser une bride CF et un joint métallique. La bride CF comprime un joint en cuivre sans oxygène entre deux bords de couteau, créant un joint soudé à froid qui offre des taux de fuite exceptionnellement faibles.
Les vannes à ultravide sont utilisées dans l'épitaxie par jet moléculaire (MBE), les techniques d'analyse de surface telles que XPS et AES, les systèmes de vide d'accélérateur de particules et les outils d'implantation d'ions. Dans ces applications, le robinet-vanne ne doit pas dégazer la contamination dans l'environnement UHV, c'est pourquoi le corps est souvent fabriqué en acier inoxydable 304 ou 316L avec une surface électropolie ou cuite sous vide.
Les mécanismes à liaison et à bille en acier sont tous deux utilisés dans les vannes UHV. Les mécanismes à billes d'acier sont courants dans les petites tailles et les positions à cycle élevé, tandis que le type à liaison est préféré pour les brides CF de gros diamètre, où la force de fermeture doit être appliquée uniformément.
Pour les applications UHV où le robinet-vanne doit maintenir une pression de base inférieure à 10 -9 mbar, un Vanne à ultra-vide avec bride CF, type de liaison à grand alésage fournit l’intégrité du joint métallique exigée par ces systèmes.
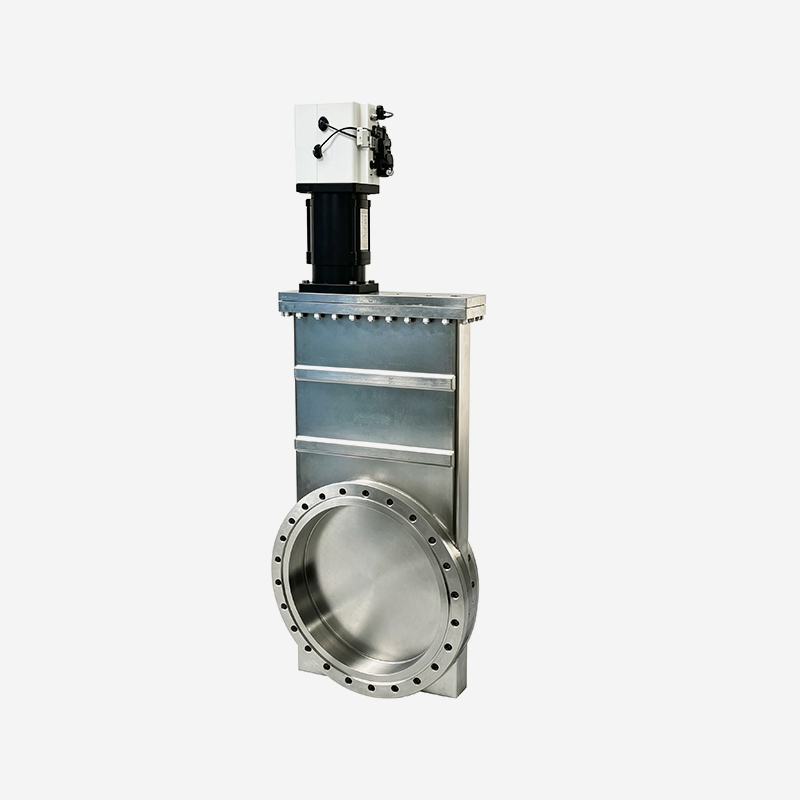 Vanne à très vide avec bride CF et joint métallique Conçue pour les systèmes UHV nécessitant des pressions de base inférieures à 10^-9 mbar, cette vanne pneumatique utilise une bride CF et un joint en cuivre pour garantir une étanchéité métallique fiable. Voir le produit →
Dans la fabrication de semi-conducteurs et photovoltaïques, les plaquettes et les substrats en verre doivent se déplacer horizontalement d'une chambre de transfert vers une chambre de traitement. Un robinet-vanne rond limite la largeur du substrat pouvant passer. Un robinet-vanne rectangulaire résout ce problème en façonnant le passage comme un rectangle.
Les vannes rectangulaires sont courantes dans les chambres de transfert, les outils en grappe et les équipements photovoltaïques en ligne. Lorsqu'elle est ouverte, la porte rectangulaire se rétracte dans un réservoir supérieur, exposant l'intégralité du passage rectangulaire. La zone d'étanchéité est plus grande qu'une vanne ronde d'alésage comparable, l'actionneur doit donc fournir une force de fermeture plus importante. Un actionneur pneumatique avec une tige scellée par soufflet est la configuration habituelle, car il maintient le côté processus propre et gère l'espace disponible réduit.
Lorsqu'une chambre de transfert sous vide doit traiter des substrats rectangulaires, un vanne à vanne rectangulaire pour applications de transfert sous vide est la bonne solution.
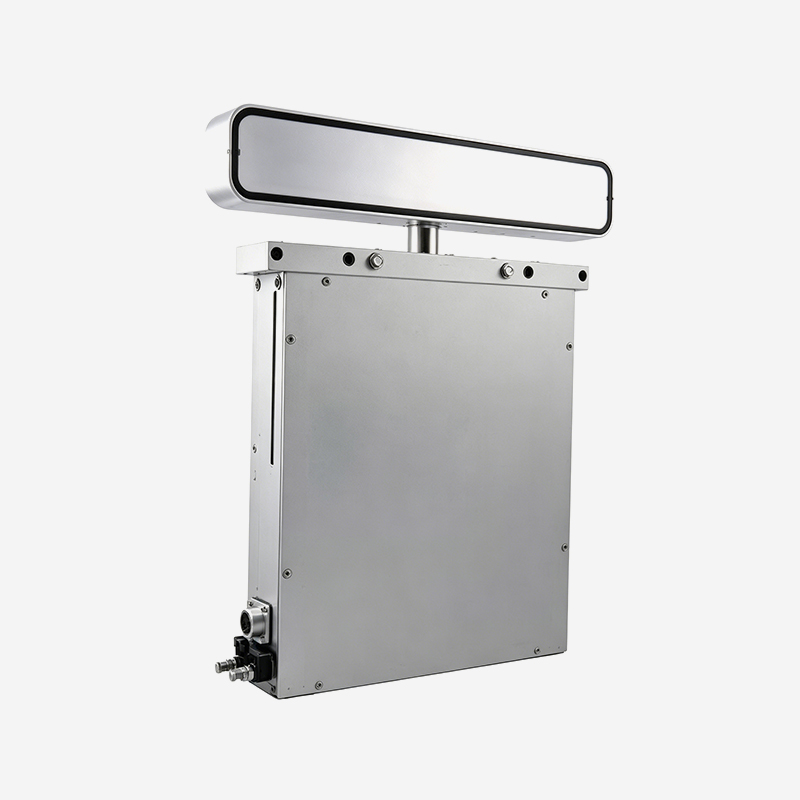 Vanne à vanne rectangulaire pour le transfert sous vide de substrats Ce robinet-vanne rectangulaire façonne son passage comme un rectangle pour accueillir des substrats plats comme des plaquettes, permettant un transfert horizontal en douceur dans les chambres à vide. Voir le produit →
Un robinet-vanne défectueux tombe généralement en panne en dehors de la face principale du joint. Le joint de tige et l'actionneur sont les composants les plus souvent responsables des temps d'arrêt. Comprendre les points faibles aide les équipes de maintenance à planifier des actions préventives.
| Mode de défaillance | Cause fondamentale | Atténuation |
|---|---|---|
| Saisie de porte | Résidu de procédé ou lubrifiant dégradé sur la porte | Utiliser des matériaux compatibles avec les résidus, planifier un étuvage périodique |
| Fuite du joint de tige | Fatigue du joint torique ou du soufflet usé | Utilisez des tiges scellées par soufflet pour les processus critiques, remplacez-les de manière proactive |
| Dérive du fin de course | Jeu mécanique dû aux vibrations accumulées | Utiliser des interrupteurs de fin de course à verrouillage, vérifier le retour de position pendant la PM |
La précision de l'usinage détermine la durée pendant laquelle un robinet-vanne conservera son étanchéité. Un corps de vanne usiné à partir d'une seule pièce forgée en acier inoxydable respecte mieux les tolérances qu'un assemblage soudé, car le soudage introduit une distorsion qui peut se propager dans la face d'étanchéité de la bride.
Les acheteurs doivent évaluer trois points avant de passer une commande :
Le groupe SUNFUN est actif dans la fabrication de précision depuis 1986 et est capable d'usiner des pièces avec un niveau de précision de 0,001 millimètre, couvrant des composants de 0,1 gramme à 150 tonnes. Cette capacité est décisive dans la fabrication de corps et de brides de vannes, car l'ajustement entre les pièces usinées détermine l'uniformité de la course de la vanne et la répétabilité du joint sous vide.
Pour un aperçu détaillé de la façon dont les pièces usinées avec précision sont fabriquées et validées, lisez notre guide sur comment sont fabriquées les pièces usinées avec précision .
La différence réside dans la norme de bride et le matériau d’étanchéité. Les vannes à vide poussé utilisent des brides KF ou ISO avec des joints toriques FKM et maintiennent des pressions jusqu'à 10 -7 mbar. Les vannes à ultra-vide utilisent des brides CF avec des joints en cuivre sans oxygène et maintiennent des pressions inférieures à 10 -10 mbar.
Pour une utilisation en production normale avec des cycles modérés, planifiez une inspection tous les 6 à 12 mois. Si la vanne fonctionne plus de 1 000 fois par jour, réduisez l'intervalle. Concentrez-vous sur le joint de tige, l’état de la surface du portail et l’alignement des interrupteurs de fin de course.
Oui, mais ce mode n'est pas idéal. Lorsqu'une pression différentielle d'une atmosphère est appliquée à travers la porte fermée, les surfaces d'étanchéité s'usent plus rapidement. Certains fabricants définissent une pression atmosphérique distincte. Vérifiez toujours la pression différentielle nominale du fabricant avant d'utiliser la vanne dans une séquence de ventilation vers le haut ou vers le bas.
Le moyen le plus simple de réduire les risques est de suivre une liste de contrôle structurée :
Répondant aux normes HV et UHV, ces chambres sont rigoureusement testées contre les fuites à l&#x...
Le carbure de silicium présente une porosité extrêmement faible, une microstructure uniforme et d...
La station de concassage mobile sur chenilles CT710J fait partie de la série d'équipements m...
Prêt à innover ensemble ? Contactez nos experts.
Contactez-nous
Address: 288 Shande Road, ville de Shanyang, district de Jinshan, Shanghai, Chine TEL/WhatsApp:Terminal mobile