
Chambres à vide générales pour semi-conducteurs sous vide poussé et ultra-poussé
Répondant aux normes HV et UHV, ces chambres sont rigoureusement testées contre les fuites à l&#x...

Les lignes de revêtement, les outils de traitement des semi-conducteurs et les instruments de recherche ralentissent ou tombent en panne lorsque la pression du vide dérive. Dans de nombreux cas, la source n'est pas la pompe mais un joint usé, une bride sous-dimensionnée ou un matériau présentant un taux de dégazage étonnamment élevé. L’équipement sous vide poussé n’est pas un produit unique. Il s'agit d'un système connecté de pompes, de chambres, de vannes, de tuyauteries et de composants qui doivent fonctionner ensemble pour atteindre et maintenir des pressions entre 10 -5 et 10 -1 Papapapapapapapapapa. Comprendre comment ces pièces s'assemblent est la première étape pour éviter des temps d'arrêt coûteux.
L'équipement sous vide poussé fait référence aux composants intégrés qui créent et maintiennent une plage de pression d'environ 10 -5 à 10 -1 Pa. En dessous de ce seuil, les systèmes évoluent vers le territoire de l'ultra-vide, où différents matériaux, joints et procédures deviennent obligatoires.
La classification IUPAC est le moyen le plus utile d'orienter la terminologie.
| Niveau de vide | Plage de pression | Applications typiques |
|---|---|---|
| Vide grossier | 10 3 à 10 5 Pa | Filtration, conditionnement, séchage |
| Vide moyen | 10 -1 à 10 3 Pa | Dégazage, distillation |
| Vide poussé | 10 -5 à 10 -1 Pa | Revêtement, microscopie électronique, traitement des semi-conducteurs |
| Ultra-vide | 10 -9 à 10 -5 Pa | Analyse de surface, épitaxie par jet moléculaire, accélérateurs de particules |
| Vide extrême poussé | En dessous de 10 -9 Pa | Recherche avancée en physique |
Sous vide poussé, les molécules de gaz se déplacent en lignes droites avant de heurter une paroi, ce qui rend possibles des techniques telles que le dépôt physique en phase vapeur et la microscopie électronique. À l'ultra-vide, la densité du gaz est si faible que même une seule monocouche de contaminants sur un substrat peut ruiner une expérience. La pression dans la plage du vide poussé est généralement mesurée avec une jauge Pirani ou une jauge à cathode froide, tandis que les jauges à ionisation à cathode chaude sont utilisées pour la mesure sous ultra-vide.
Tout système de vide poussé fiable dépend de cinq composants principaux : les pompes, les chambres, les vannes, les brides et la tuyauterie, ainsi que les accessoires. Les sélectionner ensemble en tant que système compte plus que l’optimisation d’une pièce isolément.
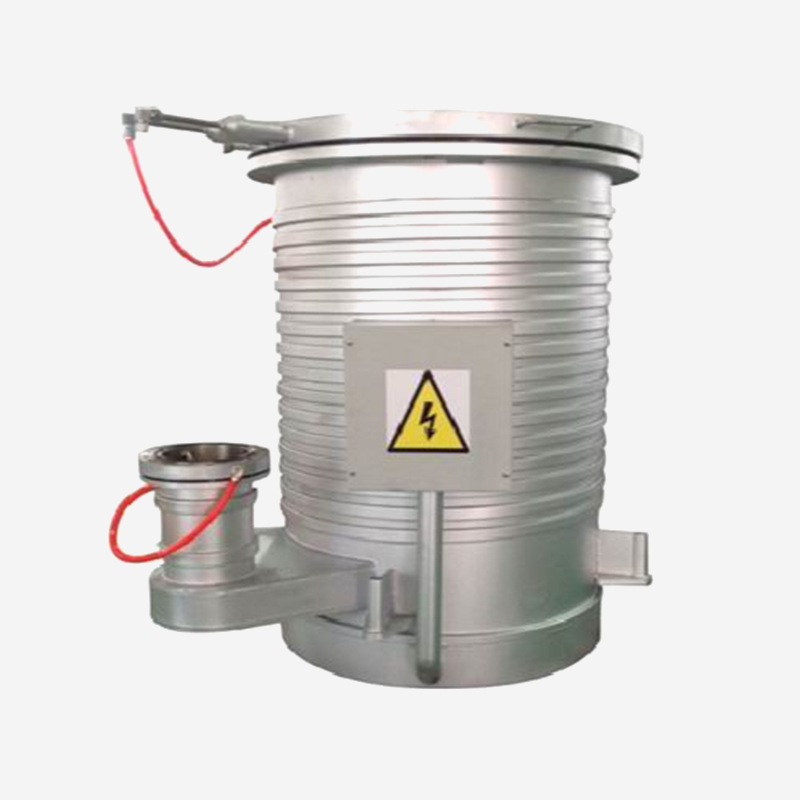
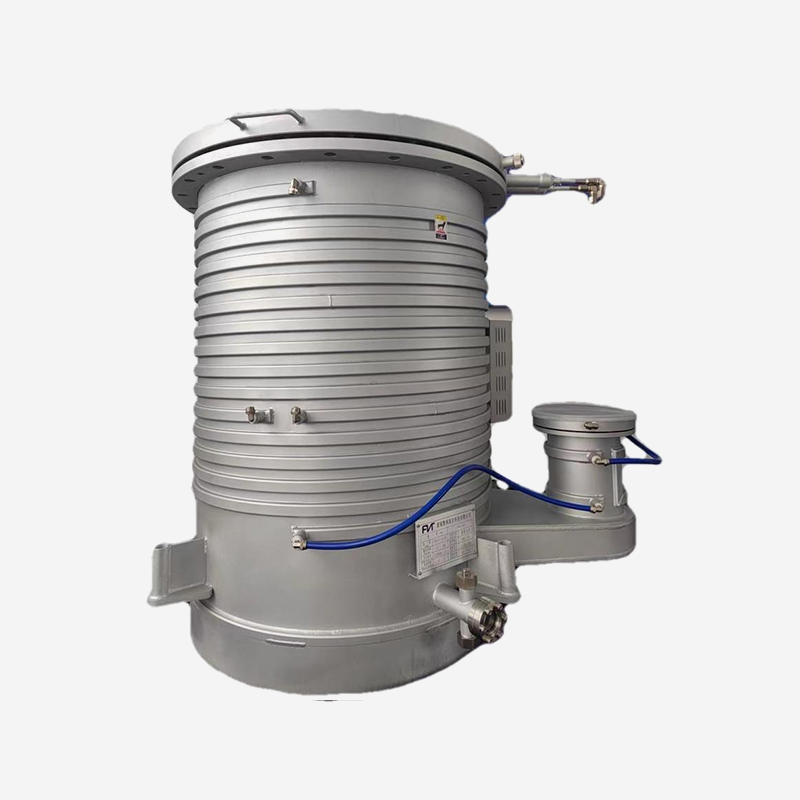
Le choix de la pompe dépend généralement de la pression ultime requise et du volume de gaz à déplacer. Les pompes mécaniques à palettes rotatives sont courantes comme pompes grossières, tandis que les pompes à diffusion d'huile peuvent fournir un débit élevé dans les applications de revêtement. Le Pompe de diffusion d'huile sous vide poussé DPM16 est un exemple de pompe à diffusion compacte conçue pour les revêtements industriels et les processus métallurgiques.
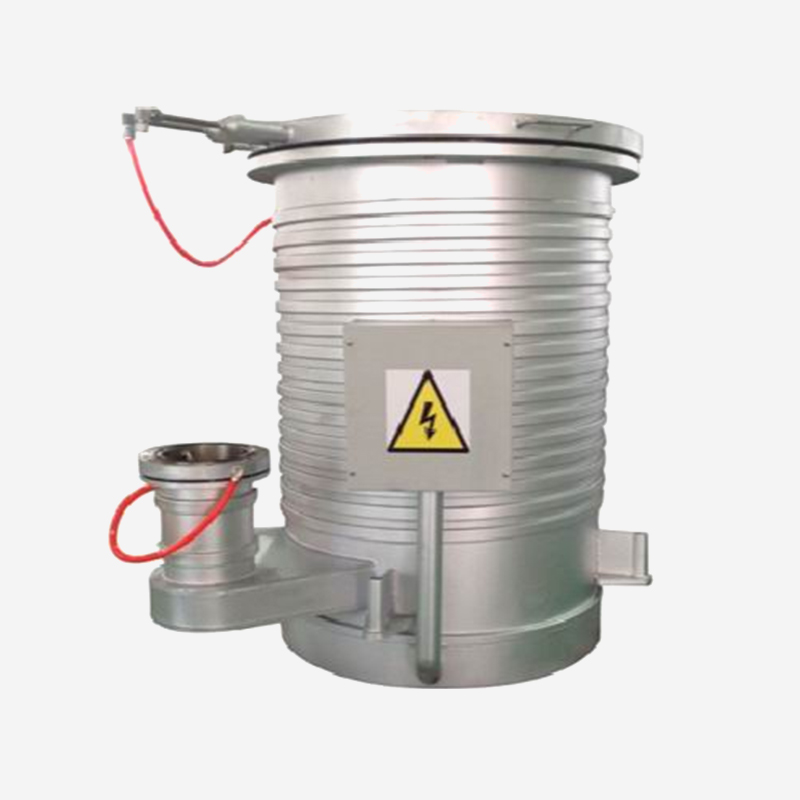 Pompe de diffusion d'huile sous vide poussé DPM-16 pour le revêtement et la métallurgie Cette pompe à diffusion compacte convient aux processus industriels de revêtement et métallurgiques, offrant un débit élevé et une contre-pression critique adaptée aux configurations de pompes grossières. Voir le produit →
| Type de pompe | Pression ultime | Entretien | Meilleur ajustement |
|---|---|---|---|
| Pompe à diffusion d'huile | 10 -6 Pa | Remplacement de l'huile tous les 1 à 2 ans | Revêtement à haut débit |
| Pompe turbomoléculaire | 10 -8 Pa | Remplacement des roulements | Semi-conducteur et recherche |
| Palette rotative mécanique | 10 -1 Pa | Inspection de l'huile et des palettes | Ebauche et support |
La chambre elle-même détermine le niveau de risque de dégazage et de fuite virtuelle dont vous héritez. Un chambre à semi-conducteurs sous vide poussé et sous vide ultra poussé est construit en acier inoxydable ou en aluminium à faible dégazage et comprend souvent des traitements de surface, des fenêtres et des traversées scellées qui correspondent à l'environnement du processus. Pour les tâches sous vide poussé, l’aluminium est une bonne option pour gagner du poids ; pour les procédés sous ultra-vide et sensibles à l’hydrogène, l’acier inoxydable 304 ou 316L est la valeur par défaut la plus sûre.
 Vide poussé and Ultra-High Vacuum Semiconductor Vacuum Chambers Construites en acier inoxydable ou en aluminium à faible dégazage, ces chambres testées contre les fuites d'hélium sont idéales pour les processus HT/UHV, réduisant ainsi les risques de fuite virtuels dans les applications exigeantes. Voir le produit →
Les vannes contrôlent le débit de gaz et isolent différentes sections. Les principaux choix sont les vannes d'angle, les vannes à vanne, les vannes papillon et les vannes entièrement métalliques. Les normes sur les brides sont tout aussi importantes car elles déterminent l’interchangeabilité et la méthode d’étanchéité. KF est commun pour le vide poussé, CF pour l'ultra-vide et ISO pour les lignes plus grandes. Les joints toriques en élastomère conviennent aux systèmes de brides KF et ISO, tandis que les joints en cuivre sont standard pour les brides CF. Les accessoires tels que les fenêtres, les électrodes et les traversées à couplage magnétique étendent ce que vous pouvez faire à l'intérieur de la chambre.
Choisissez d'abord les composants en fonction de la pression de service, puis en fonction de la vitesse de la pompe, du comportement de dégazage, du type de joint et du coût. Résolvez le besoin de pression avant d’optimiser toute autre variable.
La qualité des brides et des chambres dépend de leurs surfaces usinées. Les faces du joint doivent être plates, exemptes de rayures et respectant les tolérances strictes attendues par la norme sur les brides. C'est exactement là où comment sont fabriquées les pièces usinées avec précision détermine si un joint torique peut sceller de manière fiable ou s'il fuit lors du cycle du système.
La demande la plus concentrée en équipements sous vide poussé provient de la fabrication de semi-conducteurs, du revêtement optique et de la recherche scientifique.
Les processus PVD, CVD, PECVD et ALD reposent tous sur un vide poussé pour contrôler la composition et l'uniformité du film. Dans le segment photovoltaïque, les systèmes de pulvérisation et d'évaporation déposent des oxydes conducteurs transparents et des couches métalliques sur des cellules de silicium ou des substrats flexibles.
Les dispositifs optiques nécessitent une épaisseur de film contrôlée avec précision, ce qui est difficile à atteindre au-dessus de 10 -1 Pa. Les revêtements diélectriques, les couches antireflet et les revêtements durs sont produits par évaporation par faisceau d'électrons ou pulvérisation magnétron sous vide poussé.
L'analyse de surface, la microscopie électronique et l'épitaxie par jet moléculaire nécessitent toutes un ultravide. Une fenêtre d'affichage claire peut aider à surveiller l'état de l'échantillon pendant une expérience. Un Fenêtre en verre trempé à bride KF est un choix pratique et économique pour les chambres à vide poussé qui nécessitent une visibilité sur le processus sans compromettre la qualité du joint.
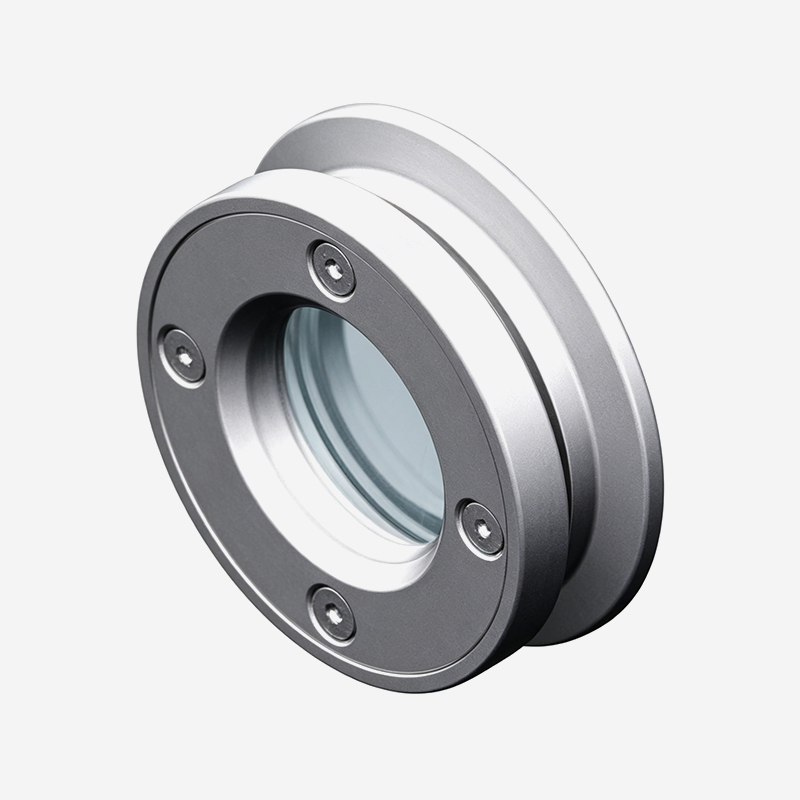 Fenêtre en verre trempé à bride KF pour la visibilité du processus Une fenêtre d'affichage pratique en verre trempé avec cadre SUS304 et joint torique Viton, étanche à 1×10⁻⁹ mbar·L/s pour la surveillance d'échantillons dans des chambres à vide poussé. Voir le produit →
La plupart des défaillances du vide poussé peuvent être attribuées à des fuites, des dégazages ou des joints contaminés. Un programme de maintenance structuré sépare un système stable de celui qui subit des pics de pression intermittents.
Un détecteur de fuite à l'hélium est le moyen le plus rapide de localiser les fuites. Commencez par les surfaces d’étanchéité, puis passez aux joints soudés et aux traversées. Lorsqu'aucun hélium ne pénètre dans des conditions normales, recherchez des fuites virtuelles des volumes piégés à l'intérieur de la chambre.
La cuisson d'un système en acier inoxydable à 150-250°C pendant 12-24 heures peut réduire le taux de dégazage de plusieurs ordres de grandeur. La température exacte dépend des joints. Les joints toriques KF limitent généralement la température de cuisson à environ 150°C, tandis que les joints métalliques CF tolèrent 250°C et plus.
Remplacez les joints toriques lorsqu'ils perdent leur élasticité, présentent des fissures ou quittent la compression. Les joints en cuivre sont à usage unique. Les pompes à diffusion d'huile nécessitent des vidanges d'huile tous les 1 à 2 ans et l'huile de la pompe d'appoint mécanique doit être vérifiée plus souvent. Les fuites d'air provenant des joints d'huile à palettes usés entraînent également une baisse des performances de la pompe bien avant qu'une panne majeure n'apparaisse.
Si un système à vide poussé n’atteint pas sa pression cible, commencez par isoler la pompe. Une courbe de pompage lente indique généralement une fuite ou un joint contaminé, tandis qu'une courbe plate suggère que la pompe elle-même est sous-performante.
Le vide poussé couvre généralement 10 -5 à 10 -1 Pa. L'ultra-vide couvre 10 -9 à 10 -5 Pa. Les systèmes UHV nécessitent une préparation de surface, des joints métalliques et une capacité d'étuvage plus stricts. Le changement pratique est généralement motivé par le processus et non par préférence.
Inspectez les joints toriques en élastomère tous les 6 mois et remplacez-les tous les 12 à 24 mois. Les joints toriques Viton sont plus résistants à la chaleur et aux produits chimiques que le NBR. Les joints en cuivre des brides CF sont des pièces à usage unique.
Oui. L'aluminium offre un poids réduit et une bonne conductivité thermique. Après traitement de surface, il peut atteindre un faible taux de dégazage. Pour les procédés sous ultra-vide et sensibles à l’hydrogène, l’acier inoxydable reste le matériau privilégié.
Un temps de pompage plus long, une pression ultime élevée, une décoloration de l'huile et un bruit ou une vibration inhabituels sont les indicateurs les plus courants. Vérifiez les courbes de la pompe par rapport aux performances mesurées pour confirmer le diagnostic.
Les équipements sous vide poussé constituent un défi d’ingénierie système. L'adaptation de la chambre, de la pompe, de la vanne, de la bride et du joint à la pression cible et à l'environnement du processus déterminera si votre équipement fonctionne correctement ou nécessite un dépannage constant. Lorsque la géométrie et la précision de surface des brides et des chambres sont contrôlées, l'ensemble du système devient plus facile à entretenir et beaucoup moins susceptible de tomber en panne lors d'un cycle de production critique.
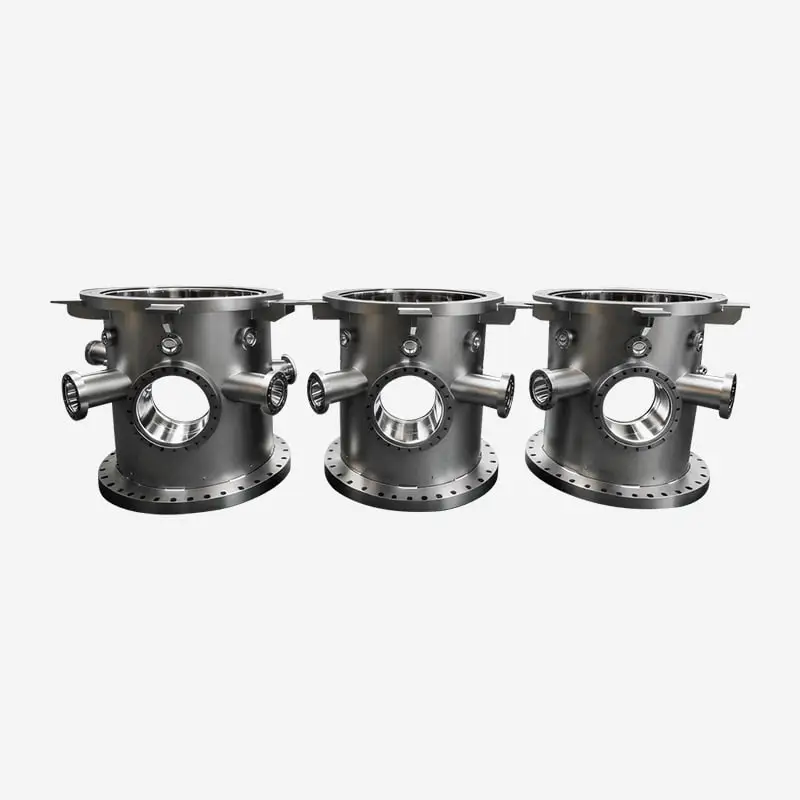
Répondant aux normes HV et UHV, ces chambres sont rigoureusement testées contre les fuites à l&#x...
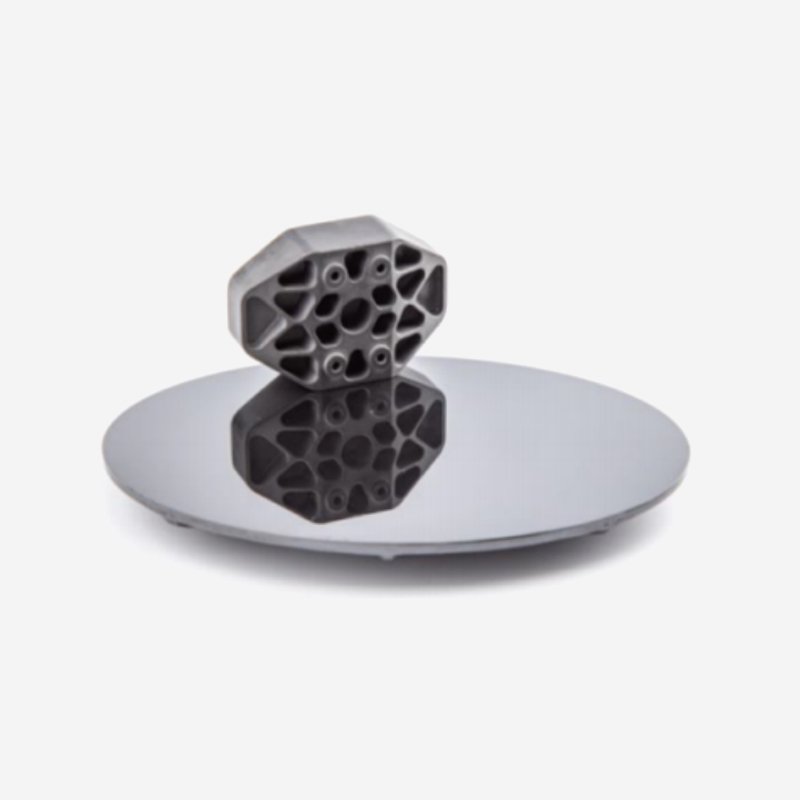
Le carbure de silicium présente une porosité extrêmement faible, une microstructure uniforme et d...
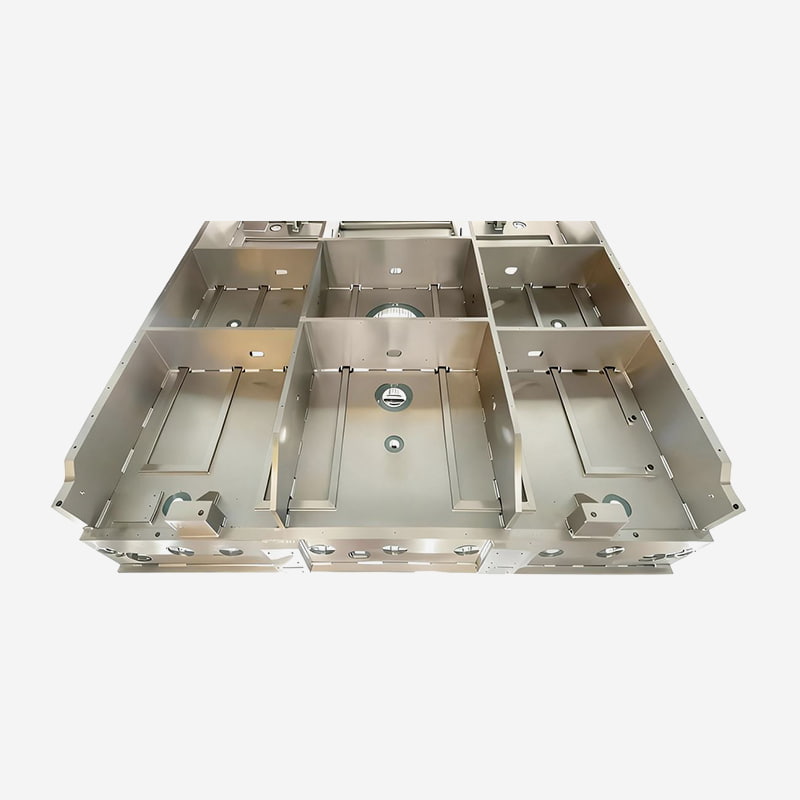
Conçues pour les processus ALD, CVD et PVD, ces chambres présentent une intégrité d'étanchéi...
Le concasseur à mâchoires SUNFUN représente la technologie et le niveau de fabrication avancés et...
Prêt à innover ensemble ? Contactez nos experts.
Contactez-nous
Address: 288 Shande Road, ville de Shanyang, district de Jinshan, Shanghai, Chine TEL/WhatsApp:Terminal mobile