
Plaques et composants en céramique usinés avec précision
Spécialisées dans les tolérances ultra-serrées, nos plaques en céramique usinées et nos pièces pe...

Un atelier d'usinage de précision dans l'Ohio a fait passer un lot de pièces en acier inoxydable 316L dans un nouveau centre d'usinage à 5 axes sans aucune compensation thermique et a mis au rebut 14 des 100 composants. Les pièces rejetées présentaient une dérive dimensionnelle allant jusqu'à 18 microns sur les diamètres d'alésage critiques. La cause n'était pas la géométrie de l'outil ou le faux-rond de la broche ; c'était l'effet cumulatif de la dilatation thermique qui n'avait jamais été activement géré.
La précision des pièces usinées avec précision est la mesure de la mesure dans laquelle un composant fabriqué correspond à ses spécifications de conception. Dans les secteurs à forte valeur ajoutée tels que l’aérospatiale, les dispositifs médicaux et le groupe motopropulseur automobile, maintenir des tolérances à ±5 microns n’est pas un luxe : c’est une exigence contractuelle. Atteindre ce niveau de cohérence nécessite le contrôle de six facteurs interdépendants : le comportement thermique, la rigidité de la machine, l'état de l'outil, les propriétés des matériaux, les paramètres de coupe et l'expertise de l'opérateur.
La température est l’ennemi silencieux de la précision. Même un changement de 1°C de la température ambiante peut dilater une pièce en acier de 300 mm de près de 3,5 microns, suffisamment pour rejeter un composant à tolérance stricte. Les machines-outils génèrent de la chaleur grâce à la rotation de la broche, à la friction de coupe et aux systèmes hydrauliques. Sans refroidissement actif, cette dérive thermique s’accumule de manière imprévisible. Les centres d'usinage modernes utilisent des systèmes de refroidissement avec une stabilité de ±0,5°C et nombre d'entre eux intègrent des capteurs thermiques qui renvoient à la CNC en temps réel. Pour les opérations critiques, nous recommandons des enceintes climatisées qui maintiennent 20 °C ± 0,2 °C. Cet investissement unique réduit souvent les taux de rebut de plus de 40 % dans les productions à grand volume.
Contribution à la dérive thermique par source machine
Les pourcentages représentent la contribution moyenne à l'erreur thermique totale dans les opérations de fraisage typiques. Les valeurs varient selon la conception de la machine et les conditions de fonctionnement.
Chaque opération de coupe génère des vibrations. La question est de savoir dans quelle mesure votre machine les absorbe. Une faible rigidité entraîne des vibrations qui laissent des marques visibles et provoquent une déviation de l'outil. Un châssis de machine rigide, souvent constitué de béton polymère ou de fonte, peut amortir des fréquences allant jusqu'à 200 Hz, tandis que des structures légères résonnent à des amplitudes plus élevées. Les tests montrent qu'une augmentation de la rigidité statique de 25 % améliore l'état de surface de près d'un degré Ra. Les systèmes d'amortissement actif, tels que les amortisseurs de masse réglés ou les actionneurs piézoélectriques, peuvent réduire davantage les vibrations de 60 à 70 %, permettant ainsi des vitesses de broche plus élevées sans sacrifier la précision.
Amplitude des vibrations en fonction de la vitesse de coupe
Amplitude relative normalisée à la vibration maximale à basse vitesse. La plage optimale correspond à 60 à 80 % de la vitesse maximale de la broche avec l'amortissement actif activé.
L’état de l’outil est sans doute le facteur le plus contrôlable par l’opérateur. Un outil usé produit des forces de coupe plus élevées, génère plus de chaleur et laisse une mauvaise finition de surface. Le remplacement des inserts toutes les 200 à 300 pièces, selon le matériau, est une pratique courante. Les outils revêtus (TiAlN, AlCrN) prolongent la durée de vie jusqu'à 300 % et réduisent les arêtes rapportées. De plus, l'angle de coupe et l'angle de dépouille de l'outil doivent être adaptés au matériau de la pièce à usiner : par exemple, une coupe positive pour l'aluminium, négative pour l'acier trempé. Notre usinage de précision les capacités incluent des systèmes de surveillance de l’état des outils qui détectent l’usure en temps réel, évitant ainsi des écarts coûteux.
Durée de vie de l'outil par type de revêtement (heures)
Conditions de test : plaquettes carbure, inox 316L, vitesse de coupe et avance constantes. Les outils revêtus présentent une durée de vie considérablement prolongée.
Tous les métaux ne sont pas créés égaux. Les aciers de décolletage tels que le 12L14 s'usinent facilement, tandis que les superalliages comme l'Inconel 718 sont notoirement difficiles. La dureté, la ductilité et la conductivité thermique des matériaux influencent toutes les forces de coupe et l'usure des outils. Par exemple, les alliages de titane nécessitent de faibles vitesses de coupe et des avances élevées pour éviter l'écrouissage. Un simple indice d'usinabilité, basé sur la durée de vie de l'outil et l'état de surface, peut guider la planification du processus. Une base de données exclusive couvrant plus de 200 matériaux permet de recommander les paramètres idéaux pour chaque tâche.
Matériaux à haute usinabilité
Matériaux à faible usinabilité
La vitesse, l’avance et la profondeur de passe forment le « triangle d’or » de l’usinage. Un fonctionnement trop rapide sacrifie la durée de vie de l'outil ; trop lent réduit la productivité. Les systèmes CNC avancés utilisent un contrôle adaptatif pour maintenir une charge de copeaux constante, ajustant automatiquement les vitesses d'avance pour compenser l'usure de l'outil ou les variations de matériaux. Un ensemble de paramètres bien optimisés peut améliorer la précision de 15 à 20 % tout en réduisant le temps de cycle. Le plan d'expériences (DoE) est utilisé pour trouver le point idéal pour chaque tâche, en équilibrant la finition de surface, la stabilité dimensionnelle et le débit.
Même la machine la plus avancée repose sur des opérateurs qualifiés. Comprendre les modèles d'usure des outils, interpréter l'état de surface et effectuer des micro-ajustements peut éviter la mise au rebut de milliers de pièces. Investir dans la formation continue et encourager les opérateurs à partager leurs connaissances entre les équipes génère des retours significatifs. Une culture qui valorise la précision plutôt que la rapidité (et récompense la résolution de problèmes) génère souvent les gains de précision les plus élevés. Les mesures internes montrent que les magasins avec des opérateurs engagés reçoivent 30 % d'alertes de qualité en moins et un rendement de premier passage 25 % plus élevé.
| Facteur | Impact sur la précision | Approche d’atténuation |
| Dérive thermique | ± 10–20 µm | Contrôle du liquide de refroidissement, boîtier climatique |
| Vibrations | ± 5–15 µm | Cadre rigide, amortissement actif |
| Usure des outils | ± 8–25 µm | Outils traités, surveillance en temps réel |
| Variabilité des matériaux | ± 3 à 12 µm | Présélection, tests par lots |
| Paramètres de coupe | ± 4–18 µm | Contrôle adaptatif, optimisation DoE |
| Compétence de l'opérateur | ± 5–15 µm | Formation, procédures de travail standard |
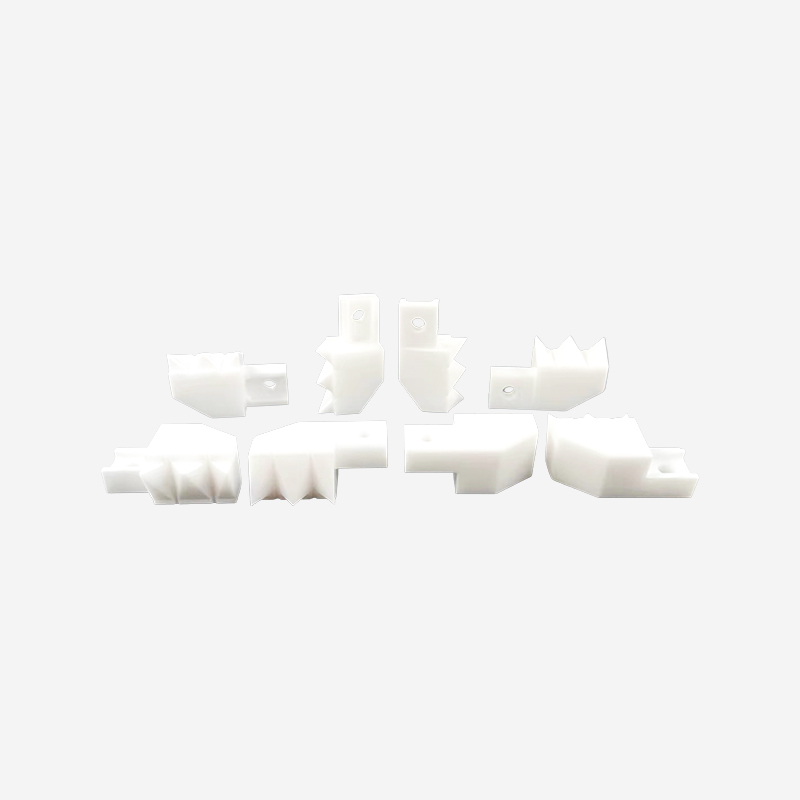
Spécialisées dans les tolérances ultra-serrées, nos plaques en céramique usinées et nos pièces pe...
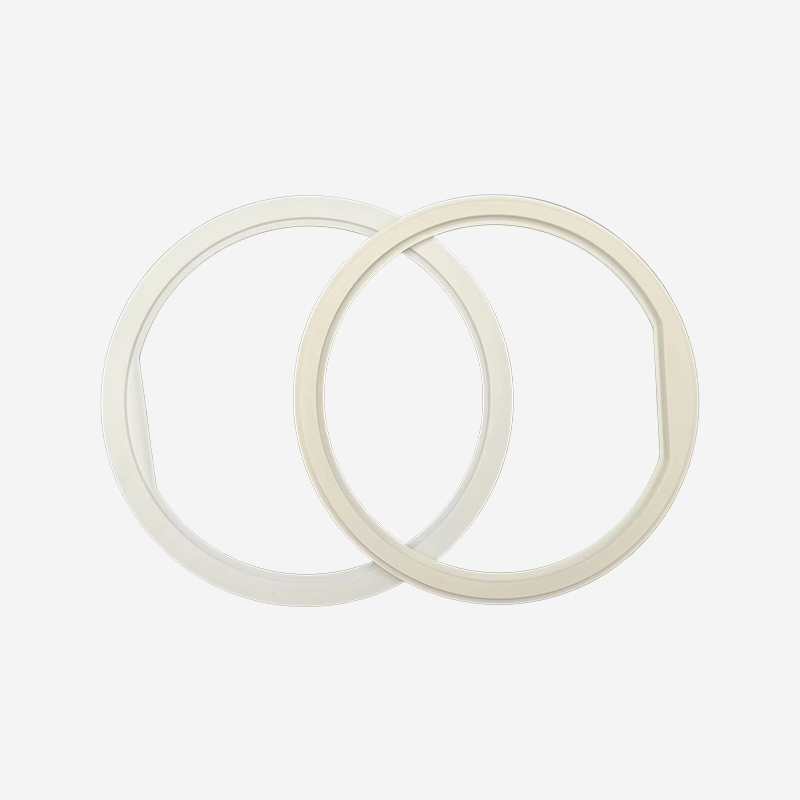
Une gamme complète de pièces de rechange en céramique hautes performances conçues pour remplacer ...
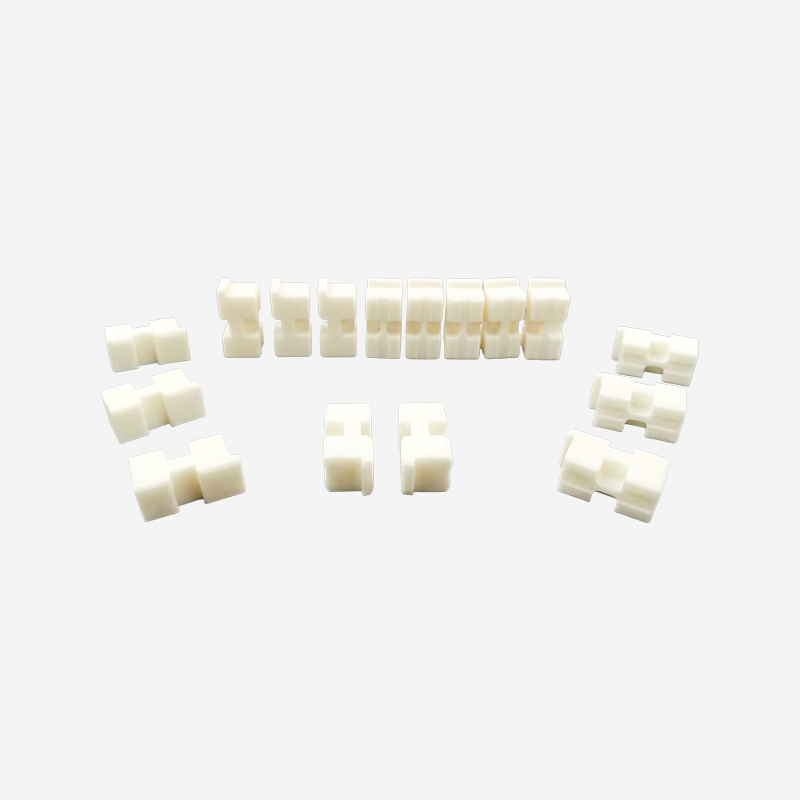
Composants structurels conçus sur mesure qui combinent les propriétés de haute pureté de l'a...
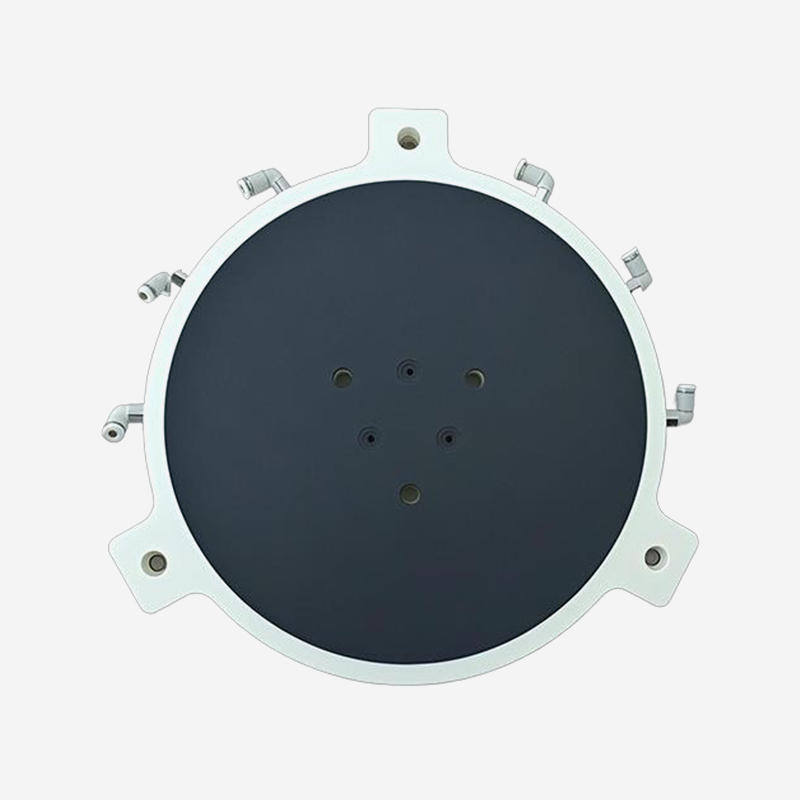
Caractéristiques du produit Haute propreté : matériau céramique, aucune contamination par...
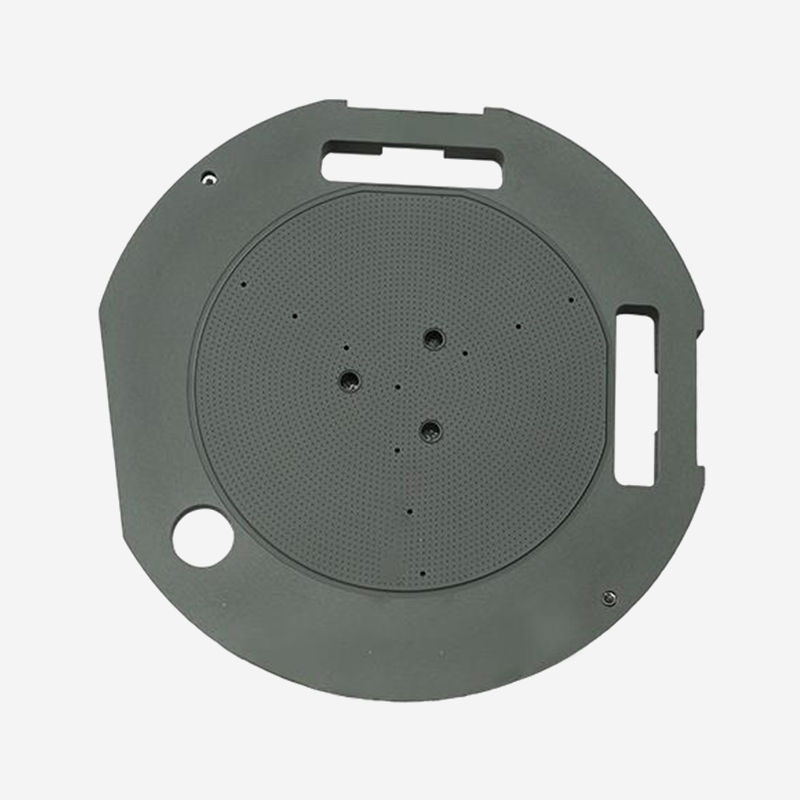
Caractéristiques du produit Haute précision : le plan et les dimensions sont précis, la p...
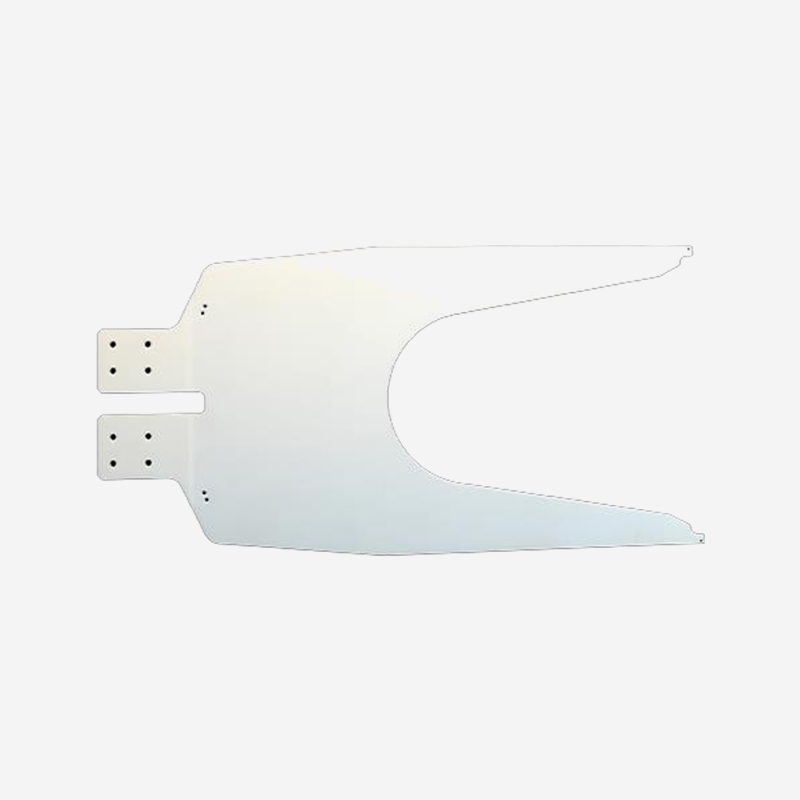
Caractéristiques du produit Avantages de performance : dureté élevée (dureté Vickers supé...
Prêt à innover ensemble ? Contactez nos experts.
Contactez-nous
Address: 288 Shande Road, ville de Shanyang, district de Jinshan, Shanghai, Chine TEL/WhatsApp:Terminal mobile